Miks me varustame PE-toruekstruuderi 33:1 L/D-ga?
33:1 L/D suhtega ekstruuderi kasutamise eelised PE veetorude tootmiseks
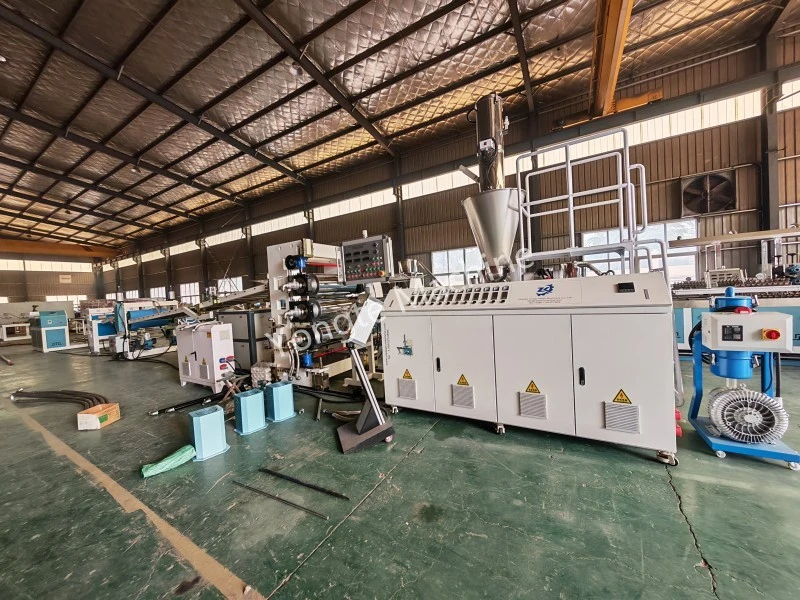
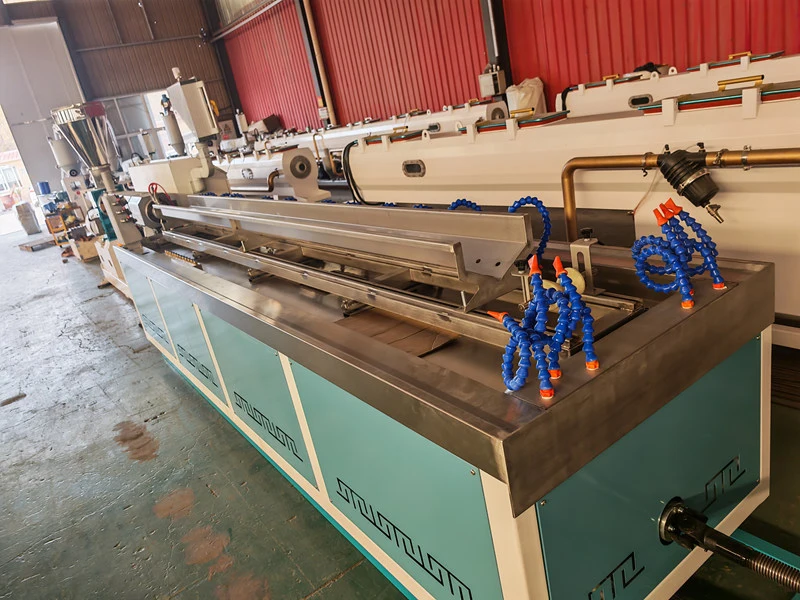
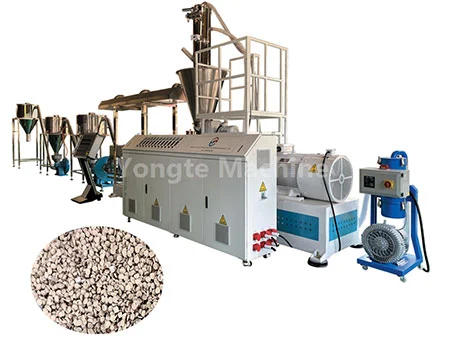
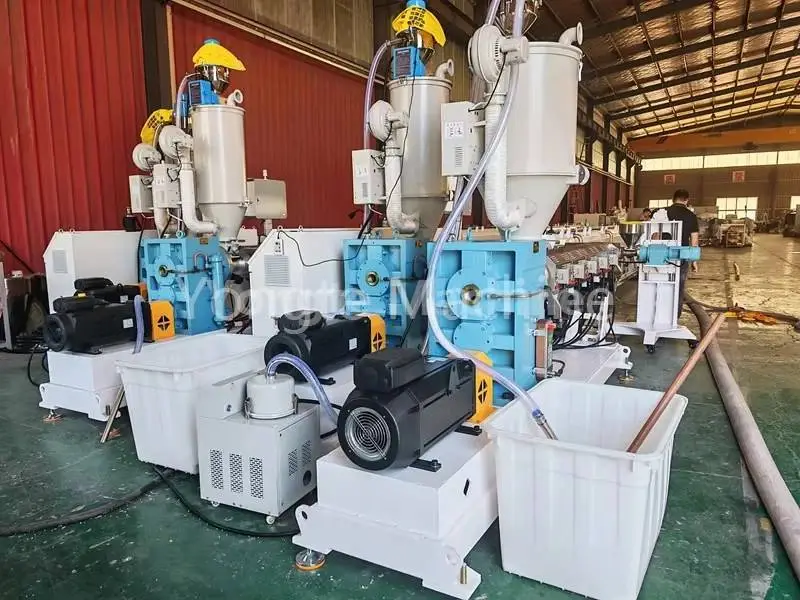
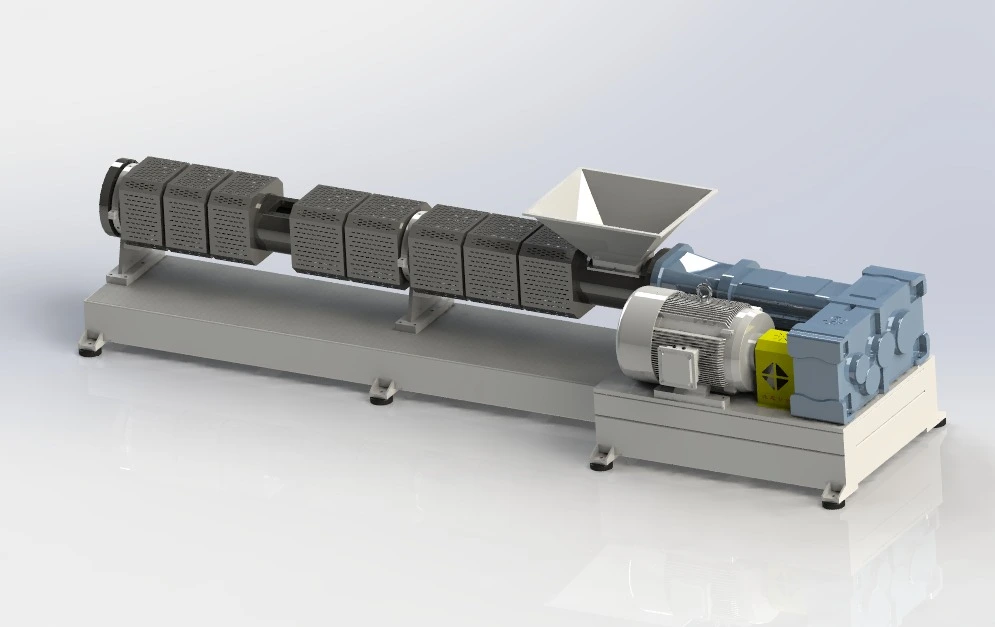
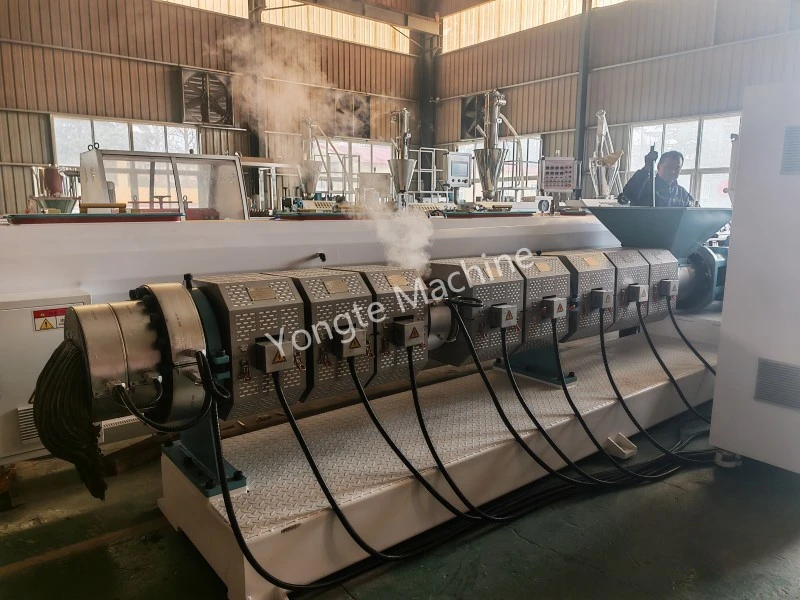
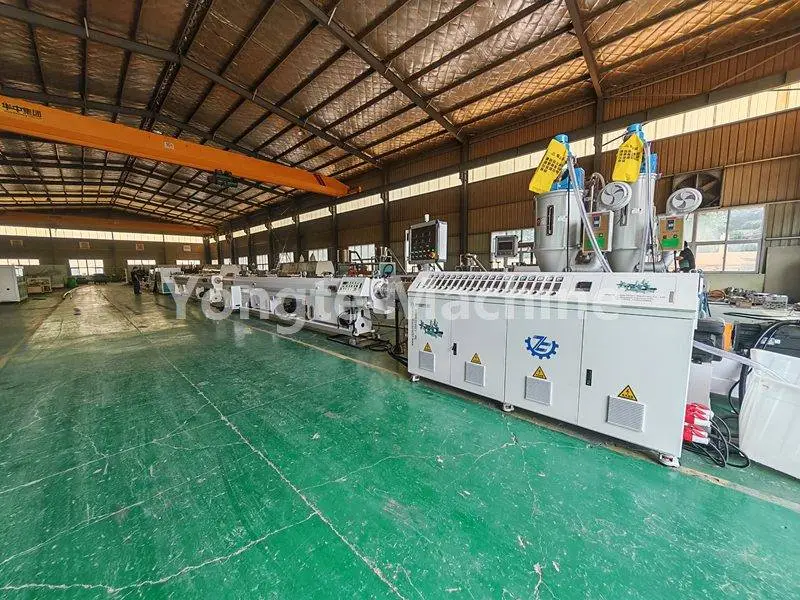
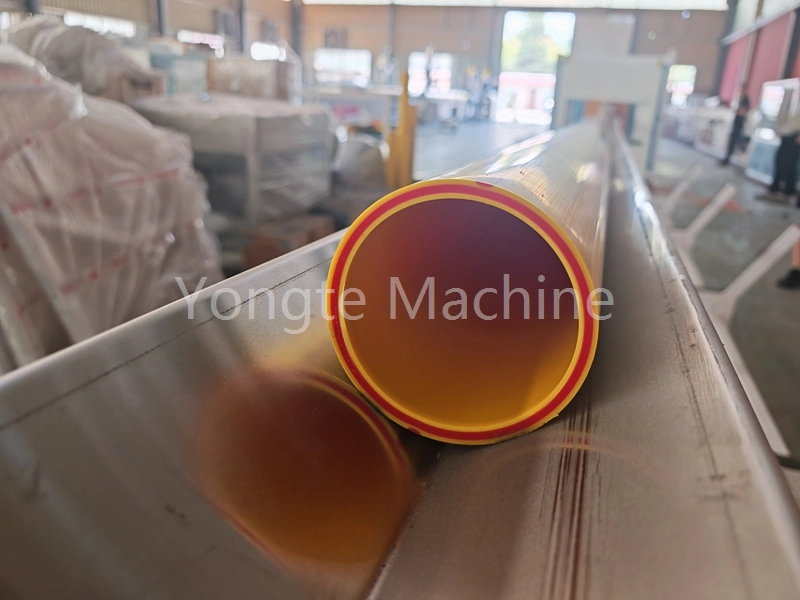
Meie ettevõte on spetsialiseerunud PE-torude tootmisseadmete tootmisele. PE-torude ekstrusiooniprotsesside nõuete täitmiseks oleme turule toonud ekstruuderite seeria pikkuse ja läbimõõdu suhtega 33:1, sealhulgas SJ65/33 16–63 mm PE torude seadmed, SJ75/33 75–160 mm PE torude tootmisliin, SJ90/33 160–310 mm PE torude liin ja SJ90/33 160–315 mm toru 300–500 mm PE torude tootmisseadmed. See seadmete seeria on näidanud tegelikes tootmisrakendustes mitmeid silmapaistvaid eeliseid, võimaldades tootmisettevõtetel parandada torude kvaliteeti ja optimeerida tootmise efektiivsust.
Järgmine jaotis annab üksikasjaliku ülevaate erinevatest vaatenurkadest.
I. Plastifikatsiooni ja vormimise eelised
1. Põhjaliku sulatamise korral minimeeritakse kristallisatsioonipunktide ja sulamata osakeste teke. Kruvi pikendatud käik tagab materjali optimaalse viibimisaja tünnis, võimaldades HDPE osakestel järk-järgult sulada. See hõlbustab sujuvamat üleminekut tahkest olekust sulaolekusse, vältides lokaalset sulamata materjali. Lisaks vähendavad toru siledad sise- ja välispinnad aukude ja kristalliseerumisdefektide teket, vähendades seeläbi toru purunemise ohtu.
2. PE veevarustustorude puhul suurendab tahma lisamine värvilisele põhisegule koos ringlussevõetud materjali tõhusa hajutamisega vananemisvastast toimet; paljud tootmisliinid sisaldavad ka taaskasutatud materjali. 33:1 kruvisegisti tagab piisava segamiskäigu, et tagada ühtlane tahma dispersioon, minimeerides mustade laikude aglomeraatide teket, tagades seeläbi torude pikaajalise ilmastikukindluse. Lisaks tagab ringlussevõetud materjali kasutamine sulandi suurepärase homogeensuse.
2. Stabiilne sulamisrõhk tagab torude suure mõõtmete täpsuse.
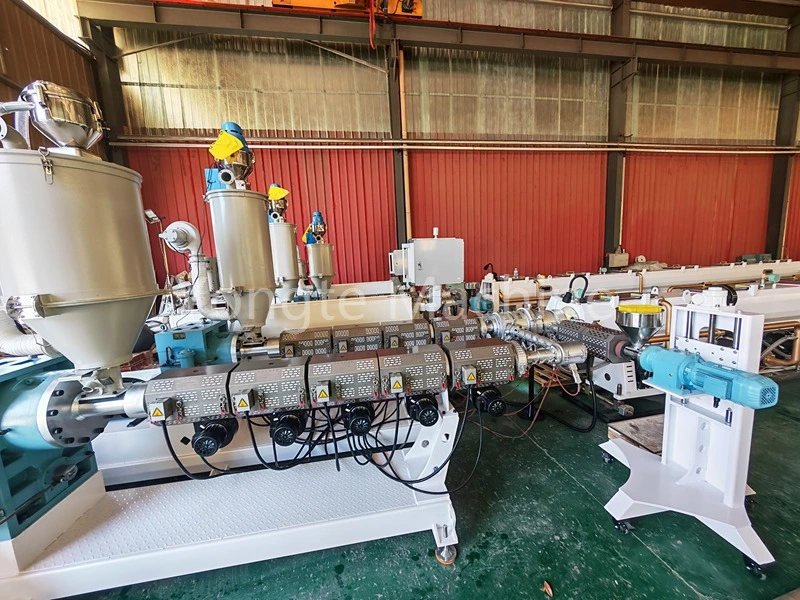
1. Pikem doseerimislõik vähendab väljapressimise pulsatsiooni. Pikema doseerimissektsiooniga pika kruviekstruuderis stabiliseeritakse ja puhverdatakse sulam doseerimissektsioonis põhjalikumalt, mis toob kaasa väiksemad kõikumised sulamisrõhus, stabiilse väljalaskevoolukiiruse ja ekstrudeeritud torude parema mõõtmete konsistentsini.
2. Ühtlane seinapaksus ja kontrollitav elliptilisus koos stabiilse survejõudlusega põhjustavad otseselt torutoodete seina paksuse tolerantsid ja madala elliptilisuse. PE survetorud on survet kandvad torustiku materjalid; ühtlane seinapaksus on kriitilise tähtsusega, et tagada vastavus rõnga jäikuse ja staatilise hüdrostaatilise tugevuse nõuetele, vähendades seeläbi lõpptoote kontrollimise tõrkemäära ja muutes need torud ideaalseks pikaajaliste, pidevate ja stabiilsete tootmistoimingute jaoks.
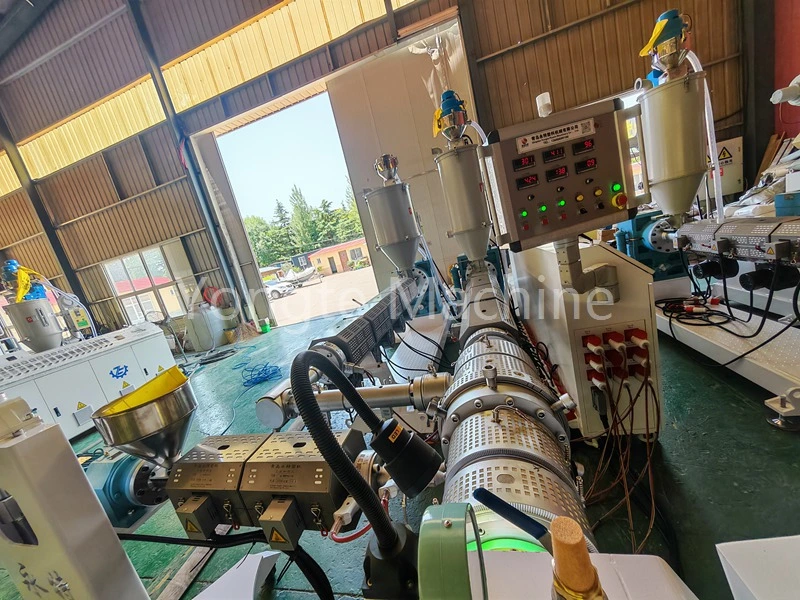
III. Lai protsessivalik ja tugev tootmise kohandatavus
1. Tootmisvõimsuse suurendamiseks on suurem potentsiaal. Võrreldes 30:1 kruviga võimaldab 33:1 kruvi suuremat ekstrusioonikiirust ja suuremat väljundit sama kruvi läbimõõduga, suurendades oluliselt tootmisvõimsust ajaühiku kohta. Samal ajal väldib see liigset nihkepinget, mis on seotud 38:1 või 40:1 kruvidega, tagades seeläbi tootmise suurenemise, leevendades samal ajal ülenihke negatiivseid mõjusid.
2. Kõrge tolerantsus tooraine varieeruvuse suhtes: kui tooraine partii omadustes või ringlussevõetud materjalide vahekorras on väikesed erinevused, saab protsessi hõlpsamini reguleerida, vähendades kvaliteedikõikumiste tõenäosust ja suurendades seeläbi tootmistõrke taluvust.
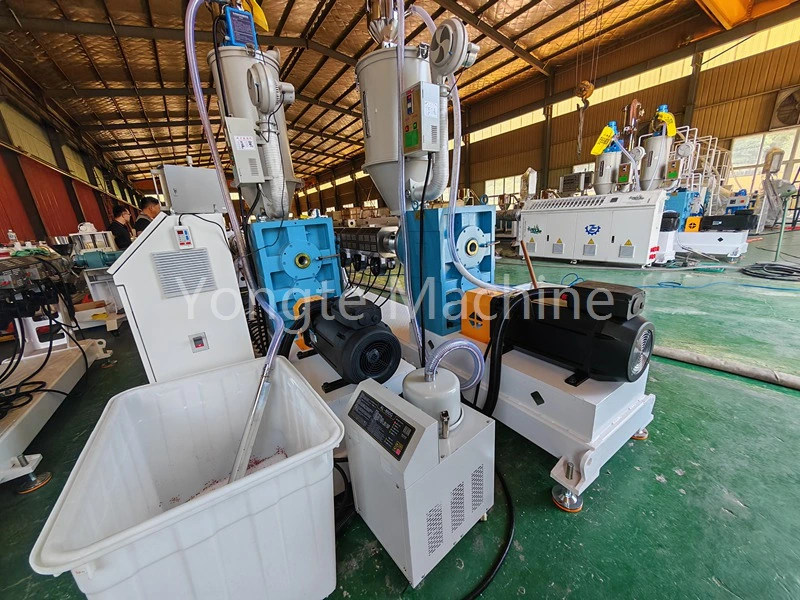
IV. Termilise lagunemise leevendamine, et säilitada PE-materjalide mehaanilised omadused
· HDPE on tundlik soojuse tekkele liigse nihkega: võrreldes pikkade kruvidega, mille suhe on >36:1, tagab kruvide suhe 33:1, et viibimisaeg ei ole liiga pikk. Järelikult jääb tünnis oleva materjali termiline ajalugu ja nihkeprofiil mõõdukaks, võimaldades nihkesoojust tõhusalt kontrollida. See lähenemine hoiab ära molekulaarse ahela katkemise, tagab, et torude tõmbetugevus ja hüdrostaatilise rõhu jõudlus ei halvene, ning väldib rabeduse, kollasuse või söeosakeste esinemist torudes.
Lühidalt: plastifikatsioonist piisab, kuid see ei "küpseta" PE-d.
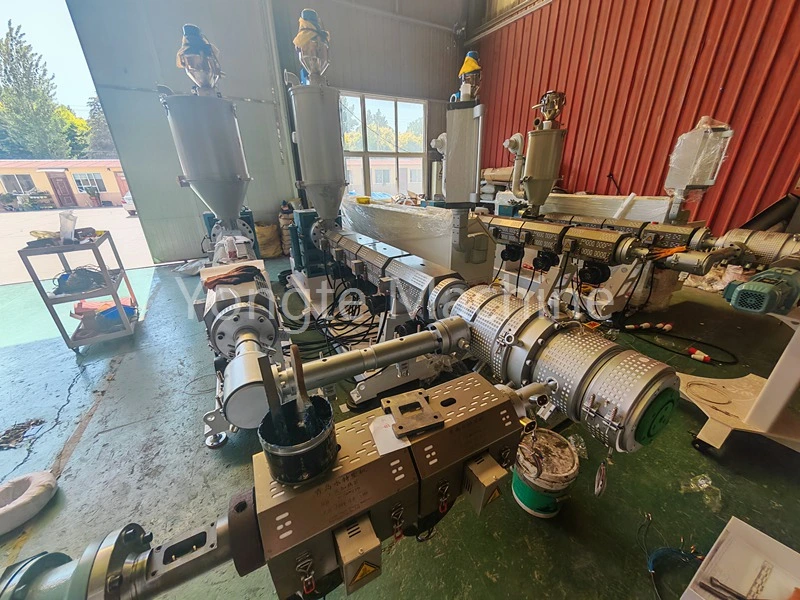
V. Seadmete üldine kulutasuvus (tehnilisest vaatenurgast)
· Võrreldes suhtega 30:1, pakub see variant kõrgemat tootekvaliteedi ülempiiri, suuremat varu plastifitseerimise kvaliteedi ja sulandi ühtluse parandamiseks, mistõttu sobib see suure läbimõõduga PE-torude, kiirete tootmisliinide ja välistingimustes vastupidavate torustike jaoks.
· Võrreldes 38/40:1-ga pakub 33/1 variant väiksemat põhienergiatarbimist, väiksemat energiatarbimist, väiksemat kruvide kulumist, madalamaid hoolduskulusid ja paremat vastupidavust ülekuumenemisest tingitud lagunemisele. Sellest tulenevalt kasutab HDPE survetorude tööstus eelistatud standardspetsifikatsioonina laialdaselt 33:1, tasakaalustades tootmisvõimsust, toote kvaliteeti ja energiatõhusust.
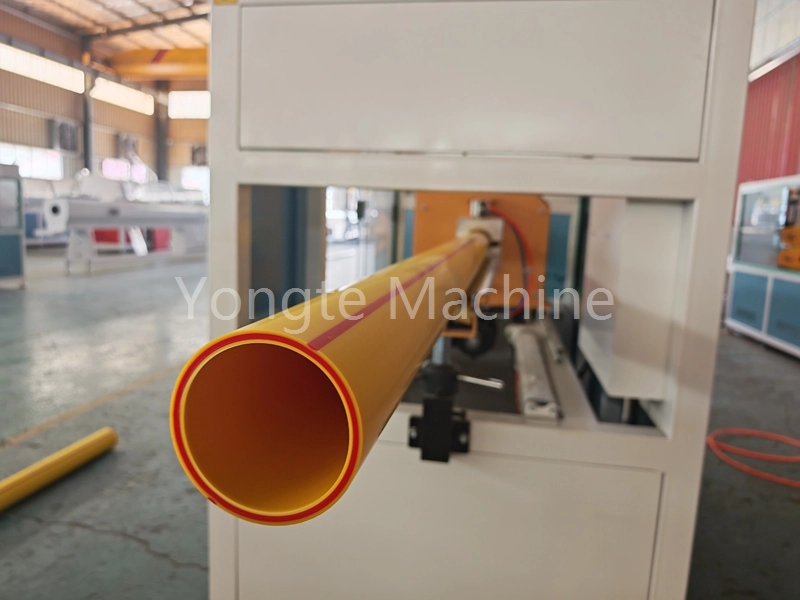
Kokkuvõte
33:1 pikkuse ja läbimõõdu suhtega PE toruekstruuder, mis on ette nähtud PE-veetorude tootmiseks, tagab materjali põhjaliku plastifitseerimise, soodustab tahma ja ringlussevõetud materjali ühtlast hajumist sulamisfaasis, hoiab ära lokaalsest aglomeratsioonist põhjustatud töö kõikumised, säilitab stabiilse sulamisrõhu ja saavutab suure täpsuse toruseina paksuse reguleerimisel. Tootmisvõimsust säilitades kontrollib see ekstruuder tõhusalt nihkekuumust, hoiab ära HDPE lagunemise ning tagab torude hüdrostaatilise tugevuse ja ilmastikukindluse. Lisaks pakub see tugevat protsessi kohandatavust, tasakaalustades toote kvaliteedi tootmiskuludega, muutes selle HDPE survetorude tootmisliinide eelistatud valikuks.
Seotud uudised
- Kummist niisutustorude eelised võrreldes traditsiooniliste niisutustorudega
- Kas Yongte saab WPC terrassitehase jaoks pakkuda võtmed kätte projektiteenust?
- Edukalt testitud 200x50 mm taaskasutatud tahkest plastist saematerjali
- Koekstrusiooniga Yongte WPC kolonni valmistamise masin on edukalt testitud
- Kuidas saab plastkilejäätmeid kasutada puit-plastkomposiit (WPC) toodete tootmiseks?
- WPC ekstrusioonimasina temperatuuri seadistamine
Jäta mulle sõnum