WPC ekstrusioonimasina temperatuuri seadistamine
PE-puitplasti komposiidi (HDPE + puidupulber) ekstrusioonitemperatuuri kõver
Kohaldatavad stsenaariumid: PE ja puidupulbri komposiittootmisliinid (lame kahe kruviga granuleerimine → kooniline kaksikkruvi / ühe kruviga ekstrusioonvormimine); PE-puitplasti komposiitide puhul on esmaseks murekohaks puidupulbri lokaalne ülekuumenemine, niiskusesisaldus ja karboniseerumine; seetõttu ei tohiks materjali maksimaalne temperatuur eelistatavalt ületada 185 °C. Kaheetapilises protsessis tagab paralleelne kahe kruviga granuleerimise etapp põhjaliku segamise, plastifitseerimise ja ühtlaste graanulite moodustumise HDPE-st ja puidupulbrist; järgnev profiilivormimine toimub seejärel koonilise kaksik- või ühe kruviga ekstruuderiga. See segmenteeritud töötlemisviis võimaldab sõltumatut temperatuuri reguleerimist igas etapis, vähendades seeläbi lokaalse ülekuumenemise ohtu. PE-puitplastkomposiidid on töötlemistingimuste suhtes väga tundlikud; erilist tähelepanu tuleb pöörata tünni või matriitsi ülemäärasele lokaalsele temperatuurile, toormaterjalide jääkniiskusele ja puidupulbri karboniseerumisele kõrgel temperatuuril. Sellised probleemid võivad põhjustada söelaikude tekkimist toote pinnal, värvimuutust või isegi mehaaniliste omaduste halvenemist. Järelikult tuleb tegelikus tootmises materjali temperatuuri rangelt kontrollida, kusjuures maksimaalne temperatuur ei tohi eelistatavalt ületada 185 °C.
I. PE-WPC ekstrusioonitemperatuuri kõver (graanulite valmistamise etapp + profiili moodustamise etapp)
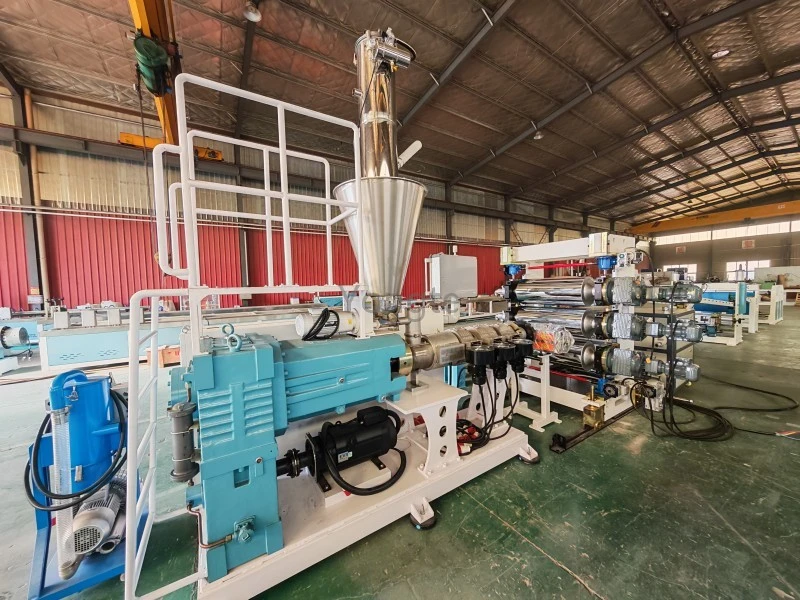
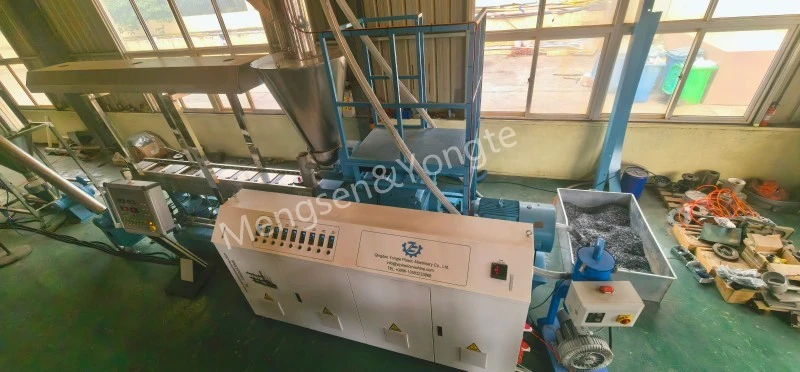
① Paralleelne topeltgranuleerimine (PE puidu granuleerimine, samasuunaline paralleelne topeltgranuleerimine)
Tegelikus tootmises tuleks temperatuuri peenhäälestada tooraine parameetrite alusel, nagu puidupulbri sisaldus, võrgusilma suurus ja HDPE sulamisindeks: mida kõrgem on puidupulbri lisamise suhe, seda suurem on töötlemisraskus, mistõttu on vaja temperatuuri stabiilsust plastifitseerimisetapis hoolikamalt jälgida, et vältida soojuse lokaalset akumuleerumist; kui puidupulbri võrgusilma suurus on peenem, suureneb eripind, mis muudab karboniseerumise tõenäolisemaks, mis nõuab homogeniseerimisetapis temperatuurivahemiku sobivat vähendamist. Lisaks tuleb toorme eeltöötlusfaasis rakendada veevarustuse kontrolli tasapinnalise topeltgranuleerimise etapis; puidupulbri sisenemisel taimesse tuleb kontrollida selle niiskusesisaldust ja kui see ületab 5%, siis teha kuivatustöötlust; vastasel juhul võib ekstruuderi silindrisse sisenev niiskus tekitada kõrgetel temperatuuridel aurumulle, mis võivad kahjustada granuleerimise ühtlust ja põhjustada järgneva ekstrudeerimisvormimise käigus lõpptoodetes sisemiste pooride defekte.
Silindri pikkus etteandeavast kuni peani, °C kohta
|
sektoris |
Tsoon 1 (lisa) |
2. tsoon |
3. tsoon |
Tsoon 4-6 |
Tsoon 7-8 |
9. tsoon |
Surma pea |
|
seadistus |
145-155 ℃ |
155-165 ℃ |
160-170 ℃ |
165-172 ℃ |
168-175 ℃ |
170-178 ℃ |
172-178 ℃ |
põhipunktid:
· Ärge seadke etteandeosa liiga kõrgele, et vältida puidupulbri enneaegset pehmenemist ja kruvivarda külge kleepumist, mis võib põhjustada sildade teket või varda takerdumist.
· Tsoonid 3–5 moodustavad esmase segamise sektsiooni, kus temperatuuri järk-järgult tõstetakse;
· Temperatuuri tõusu vähendamiseks sulamisnihke tsoonis langetage düüsipead veidi;
· Sulamistemperatuur ei tohi pikema aja jooksul ületada 185 °C; vastasel juhul läbivad puidukiud kiiresti karboniseerumise, mille tulemuseks on mustad täpid ja terav tubakalaadne lõhn.
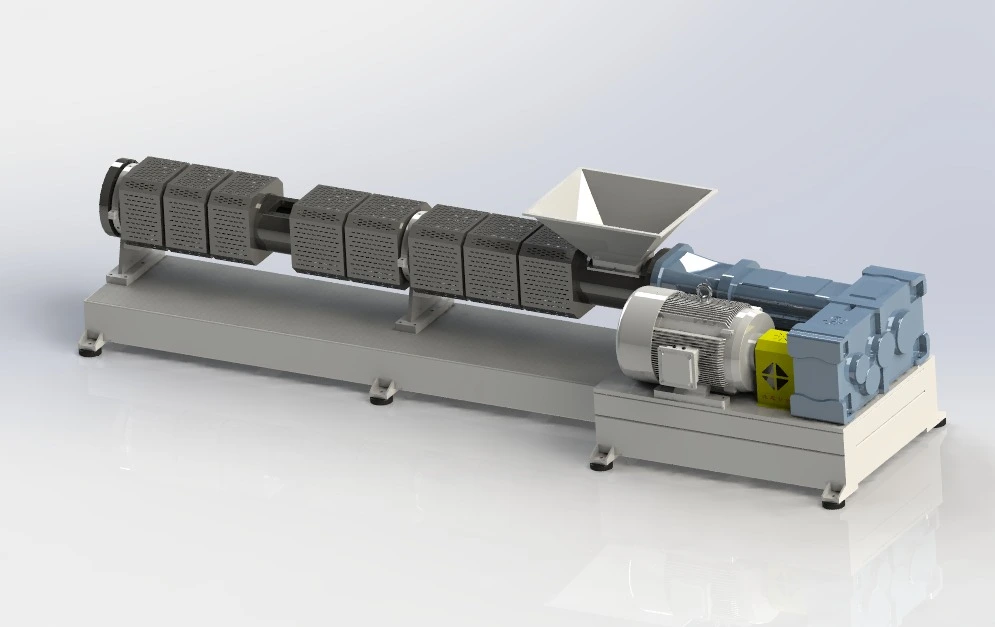
② Vormimismasin (koonusekujuline kahe kruviga SJSZ või ühe kruviga terrassi/profiilide ekstrudeerimiseks puitplastgraanulitega)
Kooniline kaksikkruvi ekstruuder Temperatuuriparameetrite tabel
|
parameetri tüüp |
Laadimisosa (ühik: °C) |
Kokkusurumisvahemik (ühik: °C) |
Väljalaskeosa (ühik: °C) |
Mõõtevahemik (ühik: °C) |
Pea temperatuur (ühik: °C) |
Vormi temperatuur (ühik: °C) |
Mõõdetud sulamistemperatuur (ühik: °C) |
|
Seadke temperatuur |
140-150 |
150-162 |
158-168 |
162-172 |
165-173 |
168-175 |
170-180 |
Temperatuuriparameetrite tabel ühe kruviga ekstrusiooni jaoks (koosekstrudeeritud pinnakiht / lihtne profiil)
|
Parameetri kategooria |
Laadimisosa (ühik: °C) |
Kokkusurumisvahemik (ühik: °C) |
Mõõtevahemik (ühik: °C) |
Pea temperatuur (ühik: °C) |
Vormi temperatuur (ühik: °C) |
|
seatud väärtus |
135-145 |
148-160 |
158-168 |
162-170 |
165-172 |
✅ Temperatuuri tööpõhimõtted
1. Temperatuuri seadistamine ei võrdu sulandi tegeliku temperatuuriga; sulamistemperatuuri tegelikuks mõõtmiseks on oluline kasutada sulamisandurit. Kruvinihkest põhjustatud soojuse tekke tõttu ületab mõõdetud sulamistemperatuur tavaliselt seatud temperatuuri 5–12 °C võrra.
2. Väljalaskeosa temperatuuri ei tohiks seada liiga kõrgeks. Selles piirkonnas eraldub puidupulbris adsorbeerunud veeaur ja madala molekulmassiga lenduvad ained suurtes kogustes; Kui temperatuur selles tsoonis on liiga kõrge, ei pruugi gaasid sulamaterjalist pidevalt välja pääseda, mis võib kergesti põhjustada sulatise vahutamist ja käivitada puidupulbri pinna termilise lagunemise, mille tulemuseks on karboniseerimine.
3. Vormi temperatuur peaks olema doseerimissektsiooni temperatuurist veidi kõrgem, et tagada sulamaterjali piisava voolavuse säilimine vormiõõnde sisenemisel, hõlbustades seeläbi sujuvat täitmist ja vormimist ning vähendades ebapiisava voolavuse tõttu tekkivate täppide tekkimist toote pinnal; vormi temperatuur ei tohiks siiski olla liiga kõrge, kuna liiga kõrge vormitemperatuur vähendab sulamaterjali pinnakihi jahutuskiirust, mis viib materjali nakkumiseni vormi pinnaga (vormi kleepumiseni) ning potentsiaalselt materjali kogunemiseni ja kõrbemisjälgede tekkeni kohtades, kus materjal jääb pikemaks ajaks seisma.
Seotud uudised
- Kummist niisutustorude eelised võrreldes traditsiooniliste niisutustorudega
- Kas Yongte saab WPC terrassitehase jaoks pakkuda võtmed kätte projektiteenust?
- Edukalt testitud 200x50 mm taaskasutatud tahkest plastist saematerjali
- Koekstrusiooniga Yongte WPC kolonni valmistamise masin on edukalt testitud
- Kuidas saab plastkilejäätmeid kasutada puit-plastkomposiit (WPC) toodete tootmiseks?
- Kasutamine kummivahustatud vett läbilaskvate torude jaoks
Jäta mulle sõnum