Edukas proovitöö jäätmete PE plastist saematerjali tootmisliinile
Edukas proovikäivitus kinnitab PE-plasti saematerjali tootmisliini otsese ekstrusioonilahenduse
Taust- ja põhitestimise eesmärgid
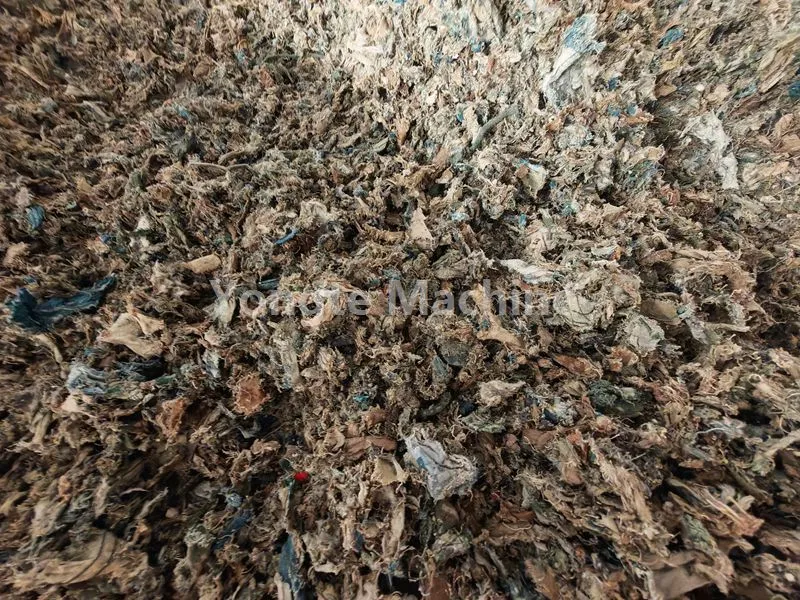
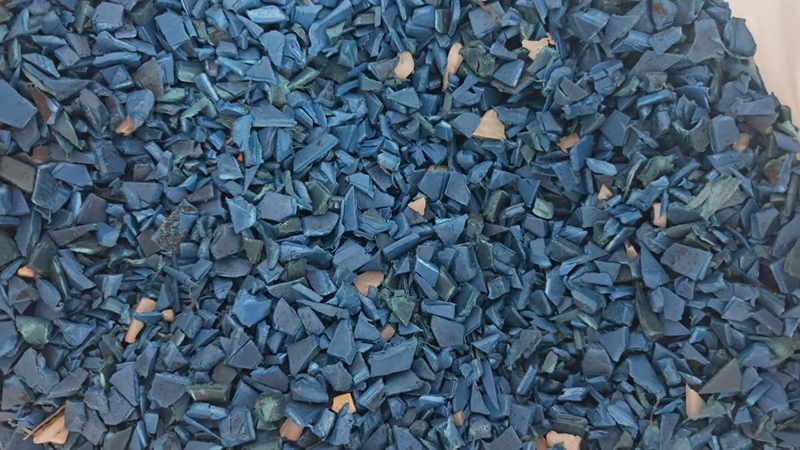
Vastuseks meie Kanada kliendi tehnilistele kontrollinõuetele lõpetas meie meeskond hiljuti sihipärase kohapealse proovitöö ringlussevõetud plastist saematerjali ekstrusiooniks. Katse eesmärk oli kinnitada otsese ekstrusiooni teostatavust, kasutades toorjäätmete PE-helbeid ilma granuleerimiseta, kogudes samal ajal reaalajas töötlemisandmeid, et optimeerida paksude tahkete plastplaatide stantsi struktuuri ning jahutus- ja suurussüsteemi.
Proovikäivituse seadistamine ja tehnilised parameetrid
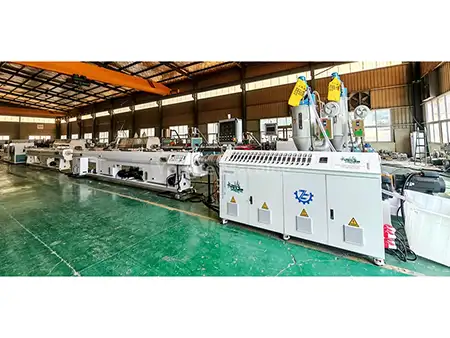
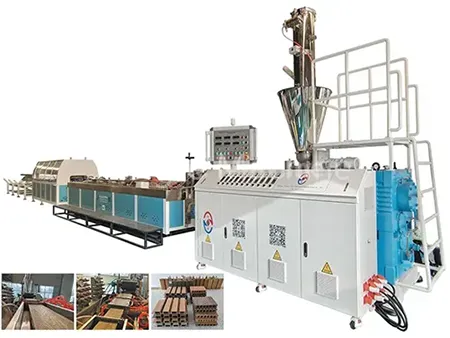
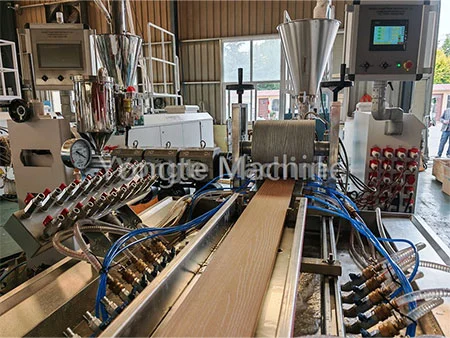
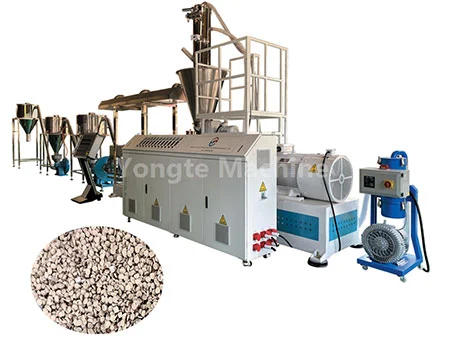
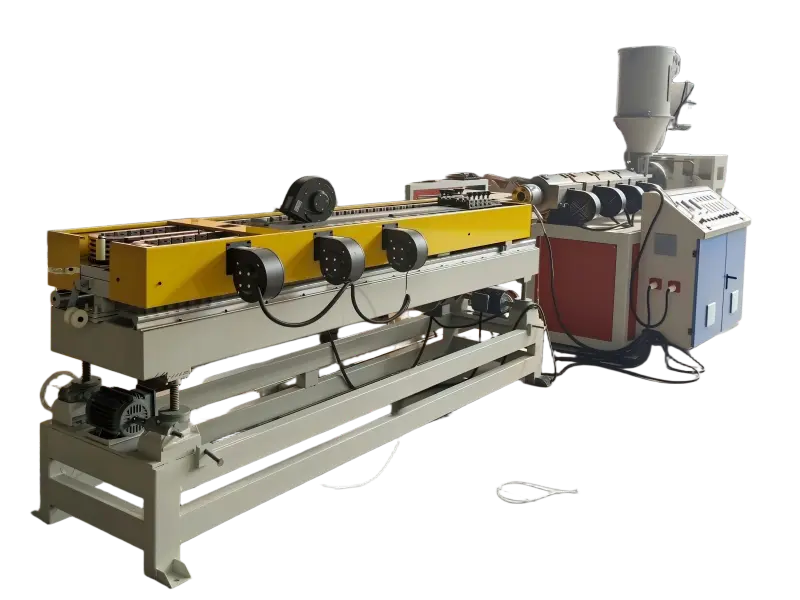
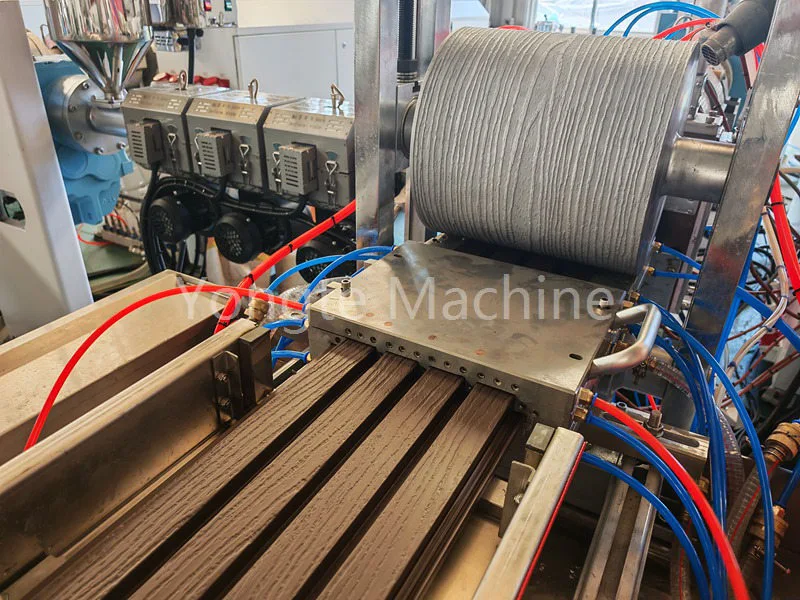
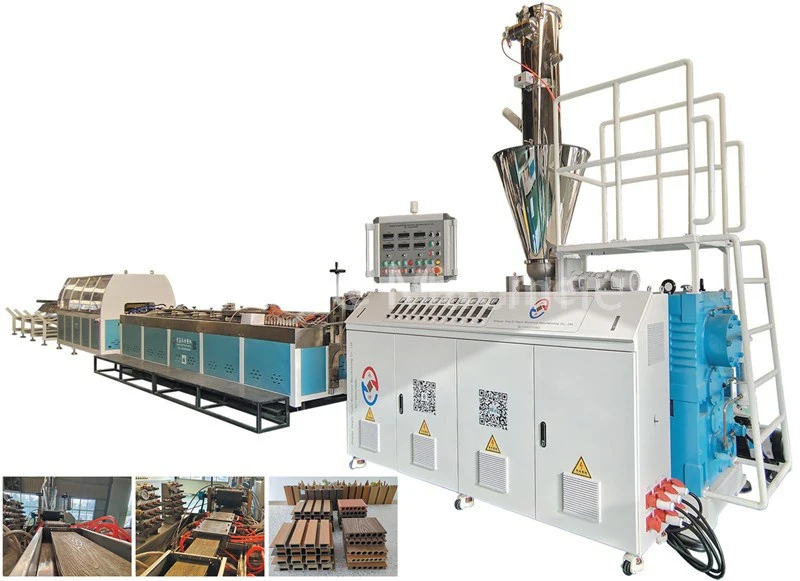
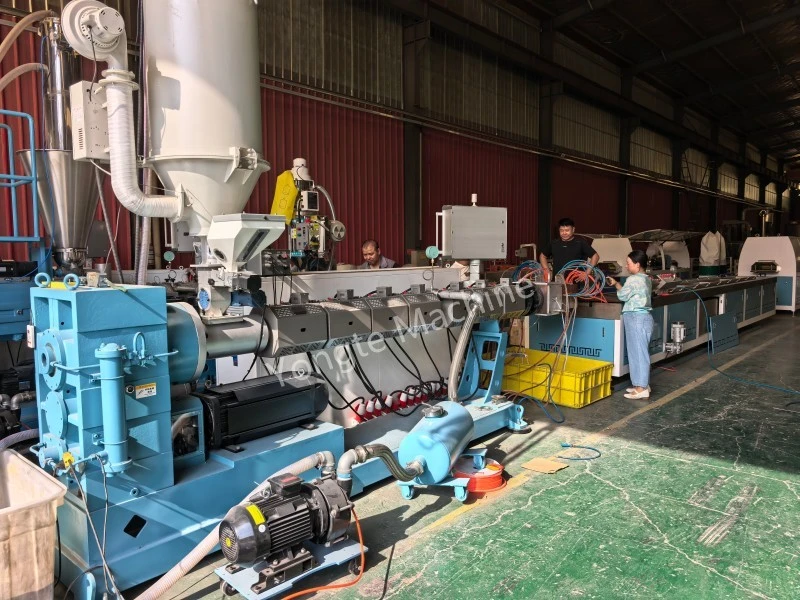
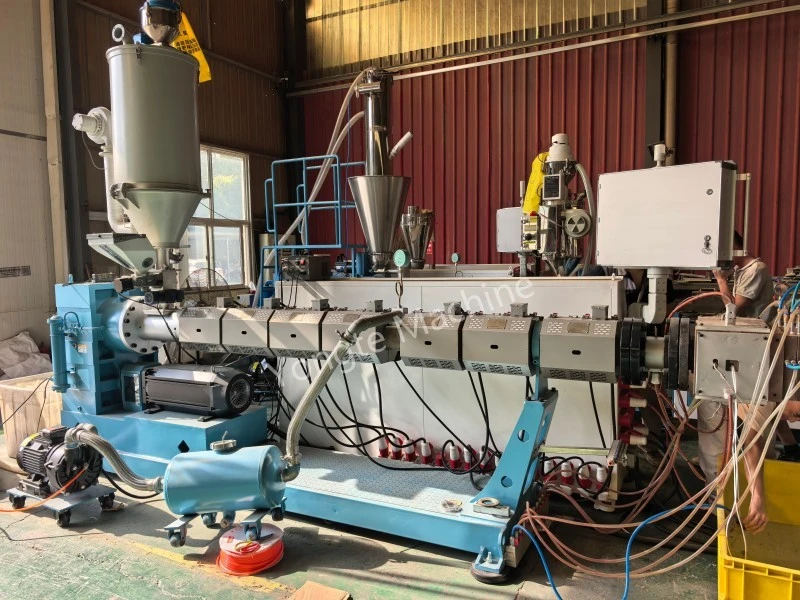
Katse ajal kasutati meie kohandatud ülitõhusat ventilatsiooniga ekstruuderit granuleerimata PE-jäätmete töötlemiseks, tootmaks tahke plastist saematerjali laudu, mille valmismõõt on 200 mm × 50 mm. See katse keskendus kahele tehnilisele põhieesmärgile: kinnitada, kas PE-jäätmeid saab otseselt kasutada ekstrusioonitootmises, et välistada traditsiooniline granuleerimisprotsess ja vähendada tootmiskulusid, ning analüüsida paksu profiiliga plastist saematerjali ekstrusiooni moodustamise omadusi, et leida teaduslikumat mõõtmis- ja jahutuslahendust.
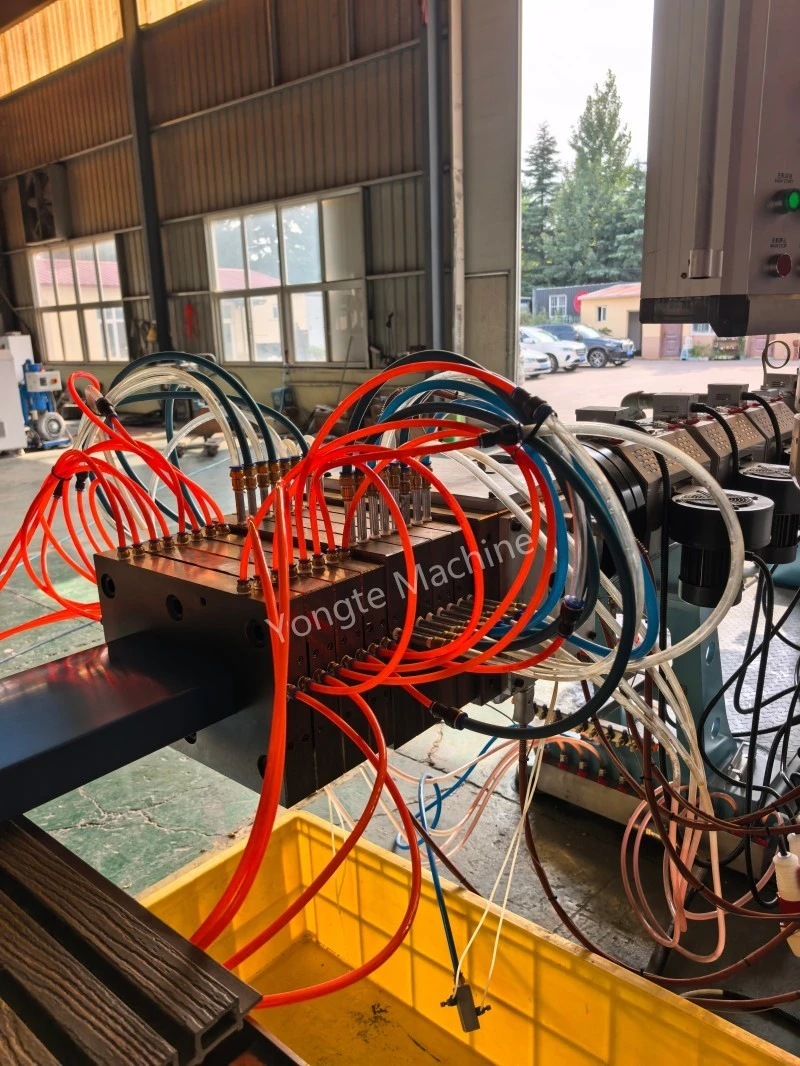
Suurepärased plastifikatsiooni ja tehnilise kontrolli tulemused
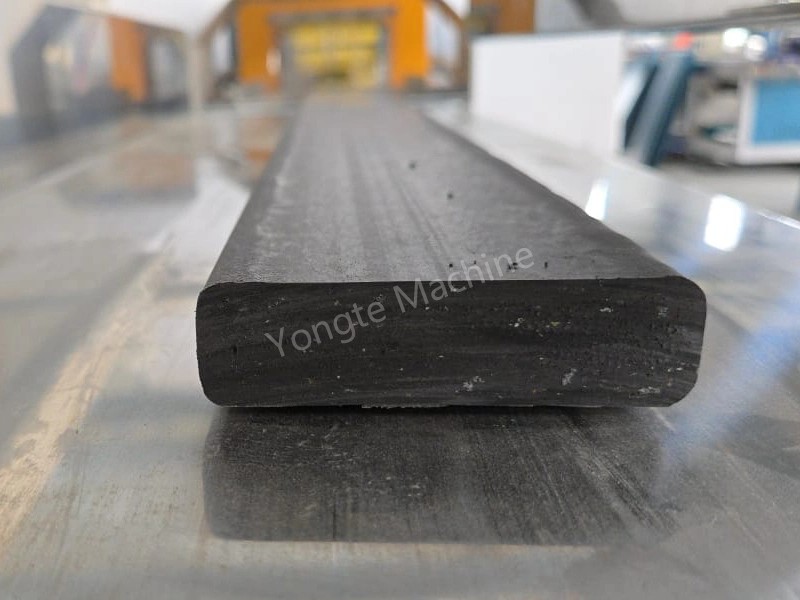
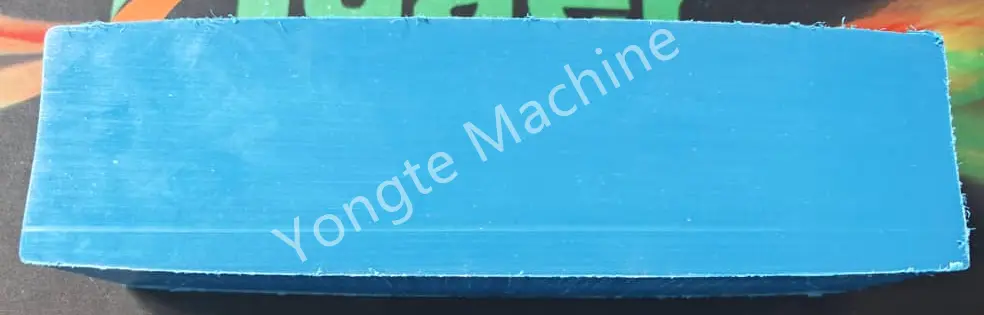
Prooviproov andis julgustavaid ja autoriteetseid tehnilisi tulemusi. Meie iseseisvalt välja töötatud ventileeritav kõrge efektiivsusega ekstruuder, mis on spetsiaalselt optimeeritud plastjäätmete jaoks, saavutas suurepärase plastifitseerimisvõime kogu toimingu vältel. Valmis plastist saematerjali proovid kujutasid endast peent, tihedat ja tugevat lõikepinda, millel ei olnud sisemisi mulli, mis kinnitab täielikult seadme suurepäraseid võimeid sulatada, homogeniseerida ja puhastada PE-tooraine jäätmetest ebapuhtat gaasi. See tõestab, et toorjäätmete PE-helbeid saab kasutada otse kvaliteetse tahke plastist saematerjali tootmiseks ilma eelneva granuleerimiseta, lihtsustades oluliselt tootmisprotsessi, vähendades energiatarbimist ja parandades ringlussevõetud plasti töötlemisel tootmise efektiivsust.
Tehniliste väljakutsete tuvastamine ja sihipärase optimeerimise plaan
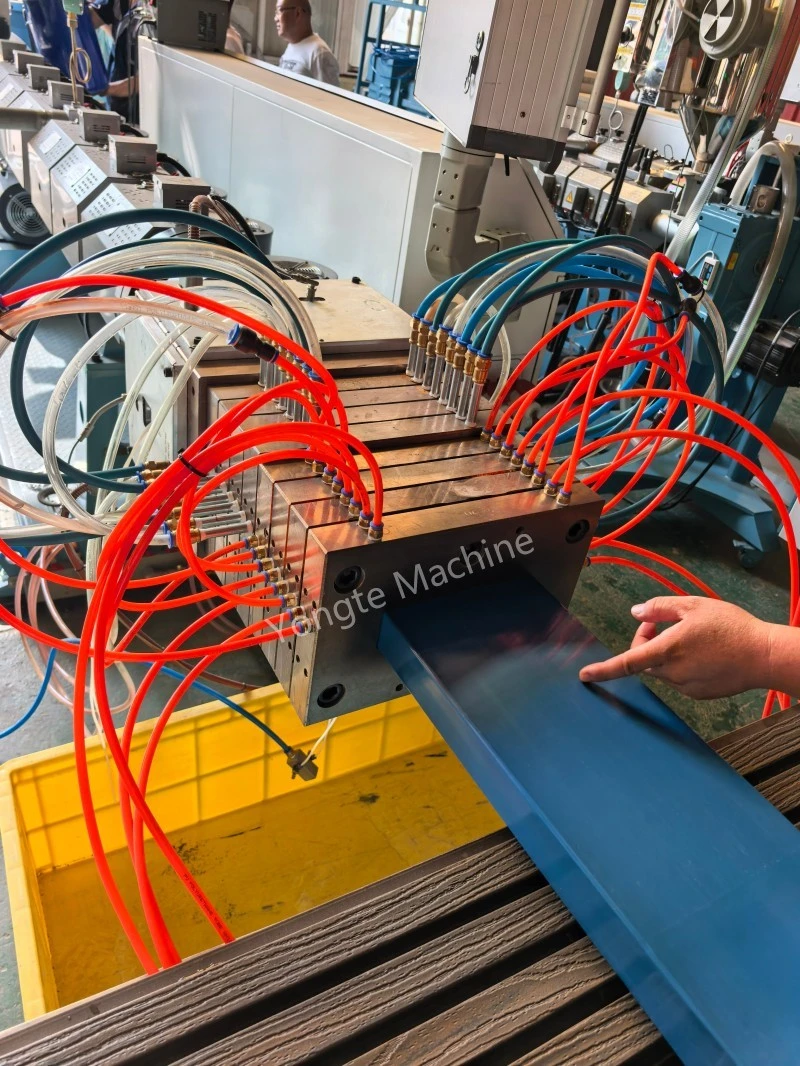
Vahepeal tuvastati katse käigus ka paksu profiiliga tootmise peamine optimeerimispunkt. Plastmassist saematerjali 50 mm eriti paksu ristlõike tõttu koguneb pideva ekstrusiooni käigus sisemine soojus ja seda ei saa õigeaegselt hajutada, mille tulemuseks on valmistoodete pinna osaline pundumine. See nähtus on tüüpiline tehniline väljakutse paksu tahke plastprofiili väljapressimisel, mitte seadmete toimivusdefektide korral. Selle katse käigus kogutud andmete põhjal viib meie insenerimeeskond läbi sihipärase optimeerimise, sealhulgas stantsi avade struktuuri reguleerimise, järkjärgulise tsirkuleeriva jahutussüsteemi projekteerimise ja soojuse hajumise tee uuendamise, et täielikult lahendada soojuse akumuleerumise ja punnimise probleem ning tagada paksude plastsaematerjalide stabiilne vormimine ja ühtlane lamedus.
Tehniline läbimurre ja tulevikuväljavaade
See edukas proovitöö tähistab suurt läbimurret meie ettevõtte odava ja tõhusa ringlussevõetud plasti otseekstrusioonitehnoloogias. See mitte ainult ei vasta meie Kanada kliendi isikupärastatud tehnilise kontrolli vajadustele, vaid loob ka kindla aluse kõrgekvaliteedilise tahke plastsaematerjali standardiseeritud ja masstootmisele granuleerimata plastijäätmetest. Järgmises etapis kiirendab meie uurimis- ja arendusmeeskond ning insenerimeeskond hallituse ja jahutussüsteemi optimeerimise lõpuleviimist ning tarnib küpsemaid, stabiilsemaid ja energiasäästlikumaid ringlussevõetud plasti ekstrusioonitootmislahendusi ülemaailmse keskkonnakaitse ja uute materjalide rakendusturgude jaoks.
Seotud uudised
- Kummist niisutustorude eelised võrreldes traditsiooniliste niisutustorudega
- Kas Yongte saab WPC terrassitehase jaoks pakkuda võtmed kätte projektiteenust?
- Edukalt testitud 200x50 mm taaskasutatud tahkest plastist saematerjali
- Koekstrusiooniga Yongte WPC kolonni valmistamise masin on edukalt testitud
- Kuidas saab plastkilejäätmeid kasutada puit-plastkomposiit (WPC) toodete tootmiseks?
- WPC ekstrusioonimasina temperatuuri seadistamine
Jäta mulle sõnum