Kuidas lahti keerata WPC paralleelse kahe kruviga ekstruuderi kinnikiilunud kruvi?
Üksikasjalikud sammud ja meetodid WPC paralleelse kahe kruviga ekstruuderi kinnijäänud kruvi lahti keeramiseks siduri käsitsi pööramise teel.
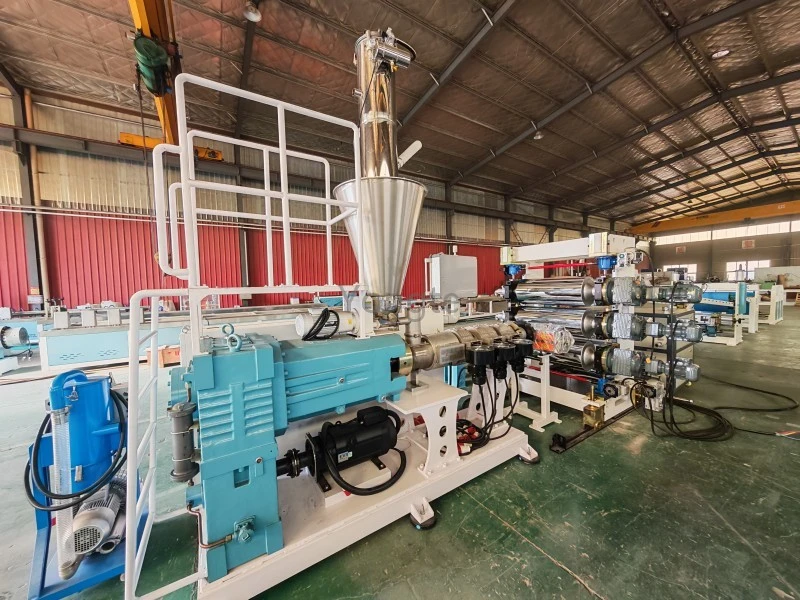
Ohutuse eeltingimus: kogu masin peab olema välja lülitatud ja lukustatud; põhiseadme järsk käivitamine kruvi jõuga keeramiseks on rangelt keelatud. PE puitplastmaterjal sisaldab puidupulbrit; pärast jahutamist on materjalil suur kõvadus ja märkimisväärne kinnitusjõud kruvile. Tünni kogupikkus on 3 meetrit; seetõttu peaks kütte- ja isolatsiooniaeg olema pikem kui kompaktse tüüpi masinatünni puhul.
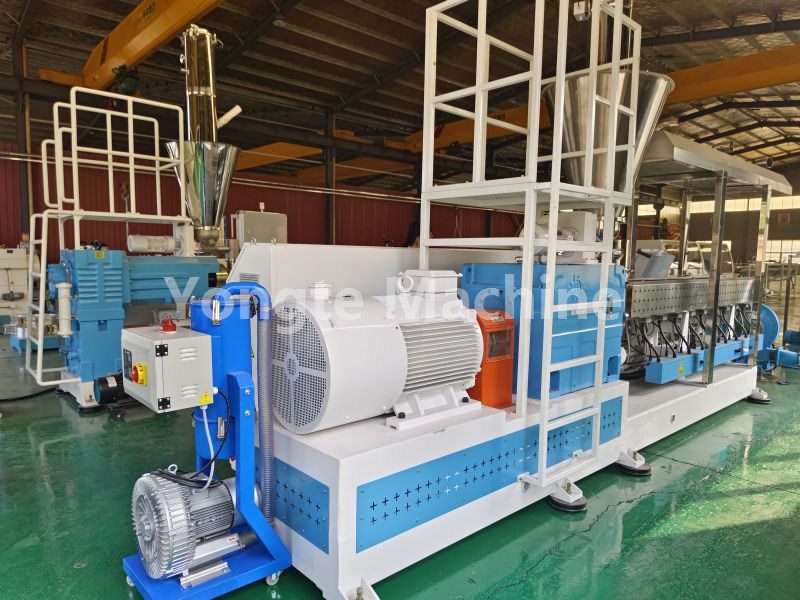
I. Soovitatavad küpsetustemperatuuri parameetrid (eelistatud külma materjali kinnikiilumise korral)
PEWPC tavaline töötemperatuur: 170–190°C; Küpsetamise kuumuse sättepunkt Temperatuur: 205–215°C
⚠ Maksimaalne temperatuur ei tohi pikema aja jooksul ületada 220°C; kui puidupulber puutub kokku temperatuuriga üle 220°C, on see väga altid koksistumisele ja karboniseerumisele, mistõttu on tekkinud tükke palju raskem eemaldada.
3-meetrise tünni tsoonipõhine kütte juhtimine (tavaliselt jagatud 5–6 tsooniks)
Tsoon 1 (söötmise sektsioon): 210–215°C [Kõrge ohuga ala kinnikiilumiseks; eelista kütet]
Tsoon 2: 205210°C
Tsoon 3: 205210°C
Tsoon 4: 200–205°C
Tsoon 5 (sulatuse transport): 200–205 °C – düüsi/ääriku tsoon: 200–205 °C
Ärge soojendage ainult tagumist osa! Valdav enamus PE-puit-plastmaterjaliga seotud probleeme esineb silindri esimeses 12-meetrises osas.
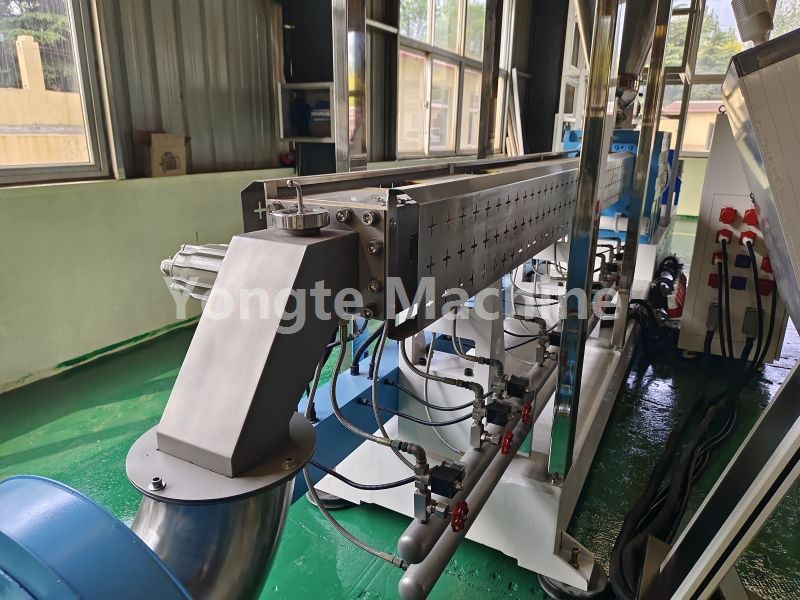
II. Soojusisolatsioon ja pöörlemisjärjestus (spetsiaalne 3 meetri pikkuste silindriliste anumate jaoks)
1. Kui temperatuur saavutab seatud väärtuse, hoidke seda enne jätkamist vähemalt 90 minutit;
2. Iga 2530 minuti järel toimub süsteemi väljalülitus; kinnitage käsitsi rooliühendus (edasi/tagasi).
· Lubage kerget edasi-tagasi pöörlemist: lõpetage edasine kuumutamine! Ärge tõstke temperatuuri enam; ketta ja kruvi pöörlemist korduvalt ümber pöörata;
· Hoidke paigal: jätkake isoleerimist veel 60 minutit; kogu küpsetusaeg ei tohiks ületada 3 tundi.
Kui toit ei küpse ka pärast rohkem kui 3-tunnist küpsetamist läbi, põletab selle kuumutamise jätkamine ainult puidupulbrit; sel juhul lõpetage kuumutamine ja valmistuge masin lahti võtma, et kruvi eemaldada.
Pööramistehnika: Pöörake trumlit väikese nurga all edasi-tagasi; vältige jõu rakendamist ühes suunas. Kui materjal hakkab lahti tulema, suurendage kõvenenud materjali purustamiseks järk-järgult pöörlemisnurka.
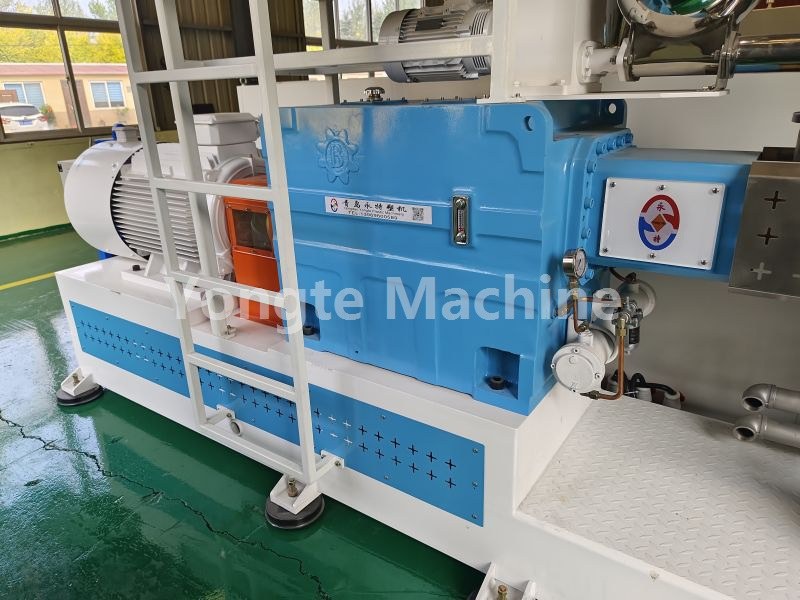
III. Seade läheb pärast kuumutamist lahti; Seadme taastamise protseduur pärast sisselülitamist
1. Kui mootor on sujuvalt ja ilma igasuguse takistuseta pöörlenud, paigaldage siduri kate;
2. Madala kiirusega koormuseta impulss 35 sekundit; jälgige põhiseadme tühivooluvoolu;
3. Kui tühivooluvool normaliseerub, sisestage esmalt puhas PE puhastusmaterjal; ära sööda puitplastist komposiitmaterjali otse ekstrusioonitünni – eemalda vana materjal enne aeglasel ekstrusioonitünnil.
4. Kui väljalaskevool on puhas, kõvade tükkide või mustade laikudeta, lülituge järk-järgult tagasi PEWPC tootmismaterjali etteandmisele, suurendades samal ajal järk-järgult pöörlemiskiirust ja etteandekiirust.
IV. Kütte rike lahtivõtmise ja puhastamise protseduur
1. Kuumutage umbes 200 °C-ni; eemaldage otsik ja üleminekuäärik, seejärel tühjendage eesmine väljalaskeava;
2. Kasutage silindri esiotsas olevat pikendatud tõukurvarda, et suruda tahkunud materjal mööda kruvivarda väljapoole;
3. Kui seade ei liigu, eemaldage kaks kruvi ja puhastage kõvenenud jahutusjäägist (PE-puitplasti komposiit) keermestatud sooned jaotushaaval;
4. Kontrollige hoolikalt kahe kruvi vahelist vahekaugust ja kontrollige, kas tünni siseseinal pole võõrmetalliosakesi;
Kui kaardi ummistuspunkt esineb pidevalt samas asendis, on see suure tõenäosusega tingitud rauast või muudest võõrkehadest; need tuleb tuvastada, vastasel juhul taaskäivitage seade kohe, et kaart uuesti sisestada.
Seotud uudised
- Kummist niisutustorude eelised võrreldes traditsiooniliste niisutustorudega
- Kas Yongte saab WPC terrassitehase jaoks pakkuda võtmed kätte projektiteenust?
- Edukalt testitud 200x50 mm taaskasutatud tahkest plastist saematerjali
- Koekstrusiooniga Yongte WPC kolonni valmistamise masin on edukalt testitud
- Kuidas saab plastkilejäätmeid kasutada puit-plastkomposiit (WPC) toodete tootmiseks?
- WPC ekstrusioonimasina temperatuuri seadistamine
Jäta mulle sõnum