Kruvi äkilise purunemise põhjused WPC granulaatori ekstruuderi töö ajal
Kruvi äkilise purunemise põhjused WPC granulaatori ekstruuderi töö ajal
Paralleelse kaksikkruviga keermestatud ploki (surveplokk/transpordiplokk) kasutamise ajal tekkiva äkilise murdumise põhjused
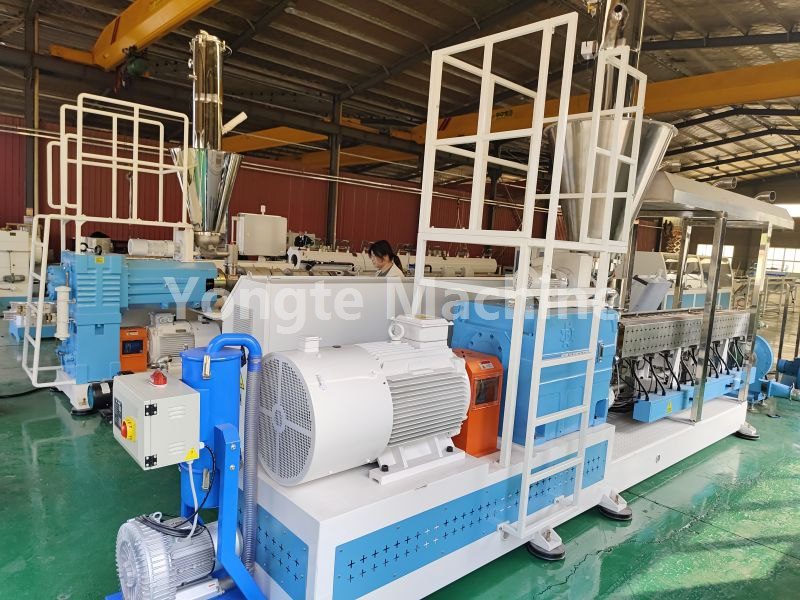
Yongte WPC granuleerimisekstruuder on varustatud paralleelse kahe kruviga ekstruuderiga, mille kruvid koosnevad keskvõllist ja modulaarsetest keermestatud plokkidest. Valitud keermestatud plokkide materjalid on WR4 või WR7, mis tagavad suurepärase kulumis- ja korrosioonikindluse; vastavalt sellele on kruvidel nendes töötingimustes suurepärane vastupidavus. Tootmise ajal aga allutatakse keermestatud plokkidele pidevalt kombineeritud lõike-, surve- ja hõõrdepingeid. Kui nendes protsessides ilmneb mõni kõrvalekalle, võib see põhjustada keermestatud plokkide äkilise purunemise, mis põhjustab otseselt tootmisliini seiskumise ning toob kaasa märkimisväärsed seisakukadud ja hoolduskulud ettevõttele. Järgmistes osades analüüsitakse süstemaatiliselt paralleelsete kahe kruviga ekstruuderite keermestatud plokkide äkiliste purunemiste võimalikke põhjuseid.
WPC granulaatori ekstruuderi paralleelsete kahe kruviga keermestatud komponentide purunemine kujutab endast rabedat purunemisrežiimi; seda põhjustab harva üksainus tegur, nagu hetkeline ülekoormus, vaid pigem materjalidefektide, pingekontsentratsiooni ja töölöökide koosmõju. Need põhjused võib liigitada nelja suurde kategooriasse: materjal ise, töötlemis- ja montaažiprotsessid, tootmis- ja töötingimused ning seadmete talitlushäired.
Erinevused: murdumine hõlmab tavaliselt killustatud tükke, millel on rabe murdepind ja millel puudub oluline plastiline deformatsioon; kulumine avaldub järkjärgulise hõrenemisena; väändetõrge on tavaliselt põhjustatud kruvi lubatud pöördemomendi piiri ületamisest.

1 、 Materjalide ja kuumtöötluse defektid
1. Kuumtöötlus ebaõnnestus
Nitriidikiht on liiga paks, mille tulemuseks on suur rabedus; alusmaterjalil puudub piisav karastamine, jättes sisemised jääkpinged; töösoojusega kokkupuutel need pinged vabanevad, mis viib otsese purunemiseni;
Karastuspragu: tühikarastusprotsessi käigus tekkisid mikropraod; tehaseülevaatusel neid pragusid ei tuvastatud, kuid need levisid töö käigus edasi, põhjustades silmapilkse murdumise.
2. Tooraine lisamine, poorsus või õõnsused: sepistatud või valatud osade sisemised kandmised või kokkutõmbuvad õõnsused kujutavad endast olemuslikke defekte. Tavalistes töötingimustes koondub stress nendesse defektikohtadesse; mis tahes kõikumine võib põhjustada nende defektide kohese purunemise.
3. Vale materjalivalik: tavalise nitreeritud terasega kasutati ekslikult suure täiteainesisaldusega (klaaskiud, kaltsiumkarbonaat, tahm) koostist; Kuumtöödeldud terasele ilma molübdeenita kanti kõrge korrosioonikindlusega preparaat, mille tulemusena tekkis aluspinna erosioon ja tekkisid mikropraod.
Yongte WPC granuleerimisekstruuder on varustatud kvaliteetse kruvi ja tünniga, nii et see ei kahjusta materjalide ja kuumtöötluse defektide tõttu. meie kruvimaterjal on WR4, WR4 on suure jõudlusega kulumiskindel sulammaterjal, mida kasutatakse peamiselt tööstusseadmete põhikomponentide valmistamisel, eriti kahe kruviga ekstruuderites, segamiskomponentides ja muudes valdkondades. Lisaks võib WR4 pinnaomadusi veelgi tugevdada pinnanitriidi või volframkarbiidi pihustusprotsessi abil, et moodustada kulumiskindel kiht paksusega 0,1–0,3 mm, kõvadusega kuni HV1200–1500, mis sobib kõrge kõvadusega täiteaineid (nt kvartspulber ja metallipulber) sisaldava tooraine töötlemiseks.

2, mehaaniline kokkupanek ja konstruktsiooni pingeanalüüs
1. Liigne aksiaalne eelkoormus: keermestatud plokk on kinnitatud lukustusmutriga; kui eelkoormus on seatud liiga kõrgeks, allutatakse keermestatud plokile pidevalt kõrge staatiline rõhk; kuumutamisel rakendub sellele tingimusele soojuspaisumise efekt, mille tulemusena sisemine survepinge ületab materjali murdumispiiri.
Aksiaalne lõtk kaksikkruvide vahel on kriitiline: kui lõtk on liiga väike, laienevad kruvid kuumuse mõjul, põhjustades keermestatud plokkide otspindade kokkusurumist ja purunemist.
2. Kiiluava/sisemise ava pingekontsentratsioon: Sisemise ava võtmeava teravad nurgad või liiga väikesed osad moodustavad pinge koondumispunktid; liiga tihe võtme sobivus võib tekitada võtmesoones mikropragusid, mis seejärel edasi levivad.
3. Keermestatud ühenduspind on ebatasane või sisaldab võõrkehi; otspinnal võib olla räbu, rauatükke või materjaliprahti; pärast kokkupanekut tekib otspinnal lokaalne punktkontakt, mille tulemuseks on töö ajal lokaalne kõrge rõhk, mis võib viia kontaktpunktides pragunemiseni.
4. Kehv kruvide joondamine (kahe kruvi vaheline mitteringikujulisus); siduri või laagrikorpuse kulumine; liigne koaksiaalsushälve kahe paralleelse kruvi vahel; keermestatud plokkidele avaldatakse perioodilist vahelduvat paindepinget, mis põhjustab väsimusmurde.
3 、Protsessi töötingimuste mõju (hetkeline koormuse käivitav murd)
1. Külmkäivitus / materjali ummistumisest tingitud raskekäivitus: kui tünni sees olev materjal jahtub ja tahkub, käivitatakse kruvi sunniviisiliselt, mille tulemuseks on hetkeline pöördemoment, mis ületab tunduvalt nimipöördemomenti; see tekitab tohutu löögikoormuse, mis murrab otseselt kruviploki – see on kõige levinum õnnetuse stsenaarium, mida kohapeal kohtatakse.
2. Võõrkehade sisenemine tünni (nt kõvametallist esemed); mutrid, tihendid, kruvilaastud või metalltööriistad, mis kukuvad punkrisse ja jäävad keermestatud ploki ja tünni vahele, tekitades mööduva survelöögi.
3. Lokaalne ülekuumenemine ja äkilised muutused termilises pinges: lokaalne temperatuur tõuseb järsult ja seejärel langeb kiiresti; see vahelduv termiline tsükkel põhjustab termilise šoki pragusid; eriti nitreeritud komponentide puhul on nende termilise šoki vastupidavus halb.
4. Liigne materjali täitmine või äkilised rõhumuutused, etteandekiiruse järsk tõus või blokeeritud väljalaskeava võib põhjustada pea rõhu järsu tõusu, mis avaldab keermestatud plokile märkimisväärseid ring- ja aksiaaljõude.
4, väsimuskahjustuste kogunemine (olemasolevad varjatud praod, äkiline tekkimine)
Keermestatud komponendile avaldatakse pikema aja jooksul vahelduv pöördemoment ja vahelduv pinge, mis põhjustab selle pinnal olevate mikropragude järkjärgulist levimist; need kahjustused ei ole palja silmaga nähtavad. Kui aga praod saavutavad kriitilise suuruse, levivad need ootamatult ilma eelneva hoiatuseta, jättes mulje "äkiliselt ebaõnnestumisest".
Kiire kohapealse kontrolli meetod (murdepinna visuaalne kontroll)
· Murdepinnal on vanad praod ja kooretaoline muster: väsimusmurd (mis tuleneb pikaajalisest vahelduvast pingest, mitte hetkelisest löögist).
· Lamedad ja heledad ristlõiked rabedate teradega: kuumtöötlusest tingitud rabedus / pragunemine nitreeritud kihis
· Murdepinnal on survedeformatsioon ja metallikriimud; võõrkehaga kokkupõrkest põhjustatud luumurd.
· Murd saab alguse sisemise ava võtmeava asukohast: võtmeava pinge kontsentratsioon
Vastavad ennetusmeetmed
1. Materjali hankimise kontroll: teostada sepistel mittepurustavaid katseid ja kõvaduskatseid; kontrollida materjalide kvalifitseerimise aruandeid; kontrollige nitrideeritud komponentide nitridkihi sügavust, et vältida rabedate nitriidikihtide teket.
2. Kokkupanek: kontrollige rangelt aksiaalset eelkoormust ja kontrollige kruvi koaksiaalsust; puhastage otsapind põhjalikult ja ümardage astmete servad.
3. Kasutusprotseduur: Ärge käivitage jahutit jõuga; veenduge, et blokeeritud materjal on enne ajami kasutamist piisavalt kuumutatud, et see sulaks; paigaldage raua eemaldamiseks punkri magnet.
4. Igapäevane kontroll: Jälgige põhiseadme pöördemomendi ja pearõhu kõikumisi; aksiaalse nihke vältimiseks tehke tõukejõu laagrite regulaarset kontrolli.

Seotud uudised
- Mitu vormi on vaja ühe ukseraamide komplekti jaoks?
- Integreeritud sildamisvastane etteandesüsteem taaskasutatud plasti ekstrusiooniks
- Yongte kummivahu mikropoorsete imbtorude tootmisliin on India kliendi jaoks edukalt kasutusele võetud
- Kummist niisutustorude eelised võrreldes traditsiooniliste niisutustorudega
- Kas Yongte saab WPC terrassitehase jaoks pakkuda võtmed kätte projektiteenust?
- Edukalt testitud 200x50 mm taaskasutatud tahkest plastist saematerjali
Jäta mulle sõnum


Uudiste soovitused