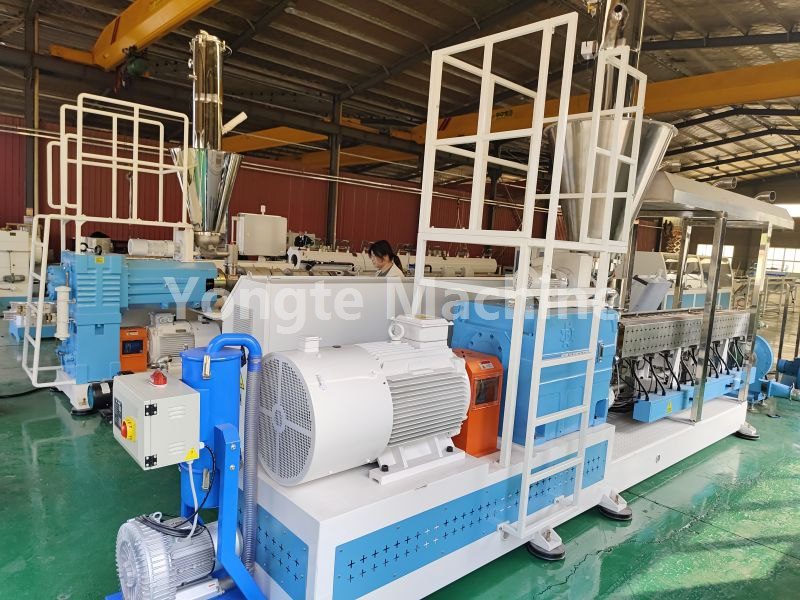
WPC granuleerimismasina lahtivõtmine ja monteerimine paralleelselt topeltkruviga
SH75 Paralleelselt Kahe kruviga lahtivõtmise ja kokkupaneku juhend
Kui WPC granuleerimismasina töötamise ajal on vaja hooldust kruvide ja silindrikoostu kulumise tõttu, peab kasutaja need komponendid lahti võtma ja uuesti kokku panema. Modulaarse lameda kahe kruviga masina SH75 lahti- ja monteerimisprotseduurid tuleb läbi viia rangelt vastavalt ettenähtud tööprotseduuridele; kõik nende toimingutega seotud töötajad peaksid eelnevalt tutvuma tööspetsifikatsioonidega ja võtma asjakohaseid kaitsemeetmeid, et vältida ebaõigest kasutamisest tulenevaid ohutusõnnetusi või seadmete kahjustusi. Yongte insenerimeeskonna pakutav lame kahe kruviga masina lahtivõtmise ja kokkupanemise juhend on mõeldud operaatoritele ainult viitena.
Kohaldatav: Yongte WPC Pelletizing SH75 Parallel Double-Screw Extruder – ehitusploki stiilis paralleelsed topeltkruviga keermestatud komponendid (transpordiplokid, sõtkumisplokid, lõikeplokid). Neid komponente tuleb kasutada paarikaupa nii, et vasak ja parem kruvi on korralikult faasitud, et tagada monteerimise ajal kahe kruvi vaheline õige faasisuhe, vältides sellega komponentide häireid või faasihälbest põhjustatud seadmete ebanormaalset tööd.
Enne mis tahes toimingu alustamist tuleb rangelt järgida LOTO (Lockout/Tagout) protseduuri: kõik toiteallikad tuleb lahti ühendada ja veenduda, et seade on täielikult välja lülitatud, et vältida kehavigastusi või seadme kahjustusi, mis on põhjustatud juhuslikust käivitamisest.

1, Ettevalmistus
1. Tööriistad ja kulumaterjalid
· Eriotstarbeline kruvitõmbetööriist, hüdrauliline tõmbeseade/press, vaskvarras, vasklabidas, vasktraathari, puidust vasar (keermestatud ploki tööpinna otselöök terashaamriga on keelatud)
· Momendivõti, kuuskantvõti, kõrge temperatuuriga kleepumisvastane määre (molübdeendisulfiid kõrgtemperatuuriline määrdemääre), markerpliiats, kõrge temperatuuriga vastupidavad kindad, puhas puidust klots / kummipadi
· Puhastusvahend, suruõhk, kaitseprillid
2. Väljalülitamise eeloperatsioon (enne kruvi silindri küljest lahtivõtmist)
1. Enne masina seiskamist puhastage see puhastusvahendiga põhjalikult ja proovige kogu materjal paagist välja lasta.
2. Jahuta maha ohutu temperatuurini; katkestage toide, asetage hoiatussilt ja lukustage ala; lülitage kütte-, söötmis- ja vaakumsüsteemid välja.
3. Eemaldage masinapea stants, mitme auguga plaat, küttespiraal, termopaar, vaakumkatteplaat ja etteandeport.
4. Keerake lahti kruvisilindri segmenteeritud äärikupoldid; valmistuge kogu kaksikkruviga koostu välja tõmbamiseks.
2, Kruvi täielik väljatõmbamine (eelprotsess)
1. Ühendage lahti reduktori väljundi ühendus; märkige ära vasaku ja parema kruvi faas ning spline (see on kriitilise tähtsusega, et vältida vale paigaldusfaasi komponentide kahjustamist).
2. Töö-/hüdrauliline kinnitus: sünkroonige horisontaalselt kahe kruvi väljatõmbamine; veenduge, et mõlemad kruvid jääksid paralleelselt kinni – ärge tõmmake neid jõuga ühelt poolt.
3. Asetage see puidust klotsile; hoidke kruvi rippus nii, et see ei puutuks otse maapinnaga kokku, mis võib keermeprofiili kahjustada.
4. Clean materials while they are still hot: use a copper shovel and copper brush to remove carbides; kui materjal jääb keermestatud ploki ja südamiku vahele kinni, rakendage lokaalset ühtlast kuumutamist, et materjal enne lahtivõtmist pehmendada; it is strictly prohibited to subject the component to intense localized heating.

3, Keermestatud ploki (komponendi) lahtivõtmise protseduur (demonteerige järjestikku masina peast reduktori otsa suunas)
Järjestus: eesmine lukustusmutter → Radiaalne kinnitusrõngas → Iga keermestatud komponentide komplekt
1. Keerake lahti eesmine lukustusmutter (tavaliselt on see sisekeermega – ärge pöörake keerme suunda); seejärel eemaldage lukustusmutter, surveseib ja positsioneerimisrõngas.
2. Eemaldage keermestatud plokid rühmade kaupa, seejärel eemaldage samast positsioonist seotud A/B kruvikomponendid; märgi iga komponentide rühm markerpliiatsiga – märkides asendi numbri + külg (ees/taga) + kruvi suund (vasak/parem); tehke foto, et dokumenteerida montaaži järjestusskeem.
3. Torni külge kleepunud keermestatud plokk: aksiaalseks pressimiseks kasutage hüdraulilist pressi koos spetsiaalsete tööriistadega, kasutades vaskvarda; keermestatud pinna nurga all löömine või kangutamine on rangelt keelatud; samuti on rangelt keelatud komponendi tööpinna otsene kuumutamine oksüatsetüleenpõleti abil.
4. Pärast täielikku lahtivõtmist: puhastage südamiku tihvti, tihvti välisläbimõõtu ja komponendi sisemist tihvti; eemaldage kõik kogunenud süsinikujäägid või kõvastunud materjal; kontrollige splaini kulumise, pragude või mõranemise suhtes.
5. Komponentide kontroll: Kontrollige keermeprofiilide ja haardumispindade kulumist, samuti aukude või pragude suhtes; liigselt kulunud komponendid tuleb viivitamatult lammutada; lihvimine või parandamine on keelatud; selliseid komponente ei tohi masinasse uuesti laadida.

4, Keermestatud plokikoost (monteerige tagurpidi vastavalt originaaljoonistele või märgistustele, käigukasti otsast masina pea otsa poole)
1. Puhastage südamiku südamik ja komponendi sisemine spline; kandke õhuke kiht kõrge temperatuuriga kleepumisvastast määret (ärge kandke paksu kihti, et vältida karboniseerunud materjali kogunemist tootmise ajal).
2. Paigaldage keermestatud plokid järjestikku vastavalt märgistusjärjekorrale; paigaldage need paarikaupa, tagades, et A- ja B-kruvide haardumisfaasid on joondatud; veenduge, et komponentide otspinnad on tihedalt üksteise vastu surutud ilma tühimikuta ja et spiraal on täielikult paigas.
Transpordiplokil, sõtkumisplokil ja lõikeplokil on määratud orientatsioon ja neid ei tohi paigaldada vastupidises suunas; sõtkumisploki pöörlemissuund ja nurk peavad rangelt vastama protsessi joonistele.
Iga paigaldatud komplekti puhul keerake käsitsi kahte kruvi, et tagada sujuv haardumine ilma kinnikiilumise või kraapimiseta.
3. Paigaldage järjestikku positsioneerimisrõngas ja surveseib, seejärel pingutage esiotsa lukustusmutter.
4. Pingutage lukustusmutter etteantud pöördemomendini (75 Nm; üldiselt järgige tootja soovitatud pöördemomenti; rakendage diagonaalset eelpingutamist 2–3 eraldi sammuna – ärge pingutage kõike korraga).
5. Pärast kokkupaneku lõpetamist reguleerige käsitsi kahte kruvi: tagage sujuv ja pidev pöörlemine ilma kinnikiilumise või ebatavalise koputamiseta; kahe kruvi vahel ei tohiks olla metallist hõõrdumist.
6. Kontrollimine: komponentide järjestuse, orientatsiooni ja koguse kontrollimiseks võrrelge algsete koostefotodega.

5, Tünni kruviga kokkupanek
1. Puhastage tünni sisemus põhjalikult; veenduge, et puks ei sisalda karboniseerunud materjali, ja kontrollige puksi kulumist.
2. Kaks kruvi jäävad konstantse faasiga võrku; kui tünn on horisontaalselt sünkroonselt sisse surutud, tuvastatakse koheselt vastupanu ja masinat ei tohiks kasutada liigse jõuga.
3. Paigaldage tagumine ühendus, joondage see eelnevalt märgitud splainifaasiga ning kinnitage ühendushülss ja positsioneerimistihvt.
4. Paigaldage iga sektsiooni silindriäärikud tagasi ja pingutage äärikupoldid diagonaalselt.
5. Taastamisküttespiraal, termopaar, vaakumport, toitesektsioon, masinapea stants

6, Katsekäigu ülevaatus
1. Taastage kõik juhtmestiku ühendused, lahutage LOTO, keerake võlli käsitsi väikesel kiirusel paar pööret ja veenduge, et ebatavalisi hõõrdumise helisid pole.
2. Tehke koormuseta, madalal kiirusel jooksmise test, jälgides voolu ja vibratsiooni; kui kõrvalekaldeid ei tuvastata, suurendage temperatuuri; pärast temperatuuri tõstmist tehke uuesti ülevaatuseks uus pöördaluse test (kuna seadmed võivad soojuspaisumise tõttu kippuda kinni kiiluma).
3. Viia läbi katsetootmine madala kiirusega söötmisega; jälgida pöördemomendi ja rõhu kõikumisi; ei kinnita kõrvalekaldeid.

7. Peamised riskid ja vastunäidustused (75 kahekordset kõrgsageduslikku veapunkti)
1. ❌ Keeratud ploki tööpinda on keelatud lüüa terashaamriga; see võib põhjustada servade lõhenemist või sulamikihi kadumist, mille tulemuseks on kohene praak.
2. ❌ Vale faasipaigaldus, mis põhjustab mootori sunnitud pöörlemist: otse kinnitusploki lahtiühendamine või silindri puksi kriimustamine.
3. ❌ Kui keermestatud ploki otspinnal on enne kokkupanekut süsiniku ladestusi või rauaviile → võib see põhjustada pinnakahjustusi või komponentide kinnikiilumist, muutes komponendi eemaldamise järgmise lahtivõtmistsükli ajal võimatuks.
4. ❌ Liigne või ebapiisav lukustusmutri pöördemoment: ebapiisav pöördemoment võib põhjustada komponentide nihkumist või purunemist; liigne pöördemoment võib põhjustada mutteri kinnijäämise järgmise lahtivõtmise käigus.
5. ❌ Kruvi ühepoolne väljatõmbamine põhjustab kahe kruvi vahelise nihke ja komponentide kokkupõrkeid.
6. ✅ Pildistage ja märgistage komponente lahtivõtmise ajal – see on eriti oluline mitmest blokeerivast plokist koosnevate sõlmede puhul, kuna ainuüksi mälu põhjal on väga lihtne järjestust või nurka valesti joondada.
Seotud uudised
- Äärikuühendus koonilise kahe kruviga ekstruuderi kruvi ja käigukasti jaoks
- Kuidas lahendada WPC ukseliistu vale joondamise probleem?
- Vormide optimeerimine plastijäätmete saematerjali masina jaoks
- Kruvi äkilise purunemise põhjused WPC granulaatori ekstruuderi töö ajal
- Yongte optimeerib mikropoorsete läbilaskvate torude tootmist
- Uuenduslik veevaba puhastuslahendus muudab plastkilede ringlussevõtu
Jäta mulle sõnum