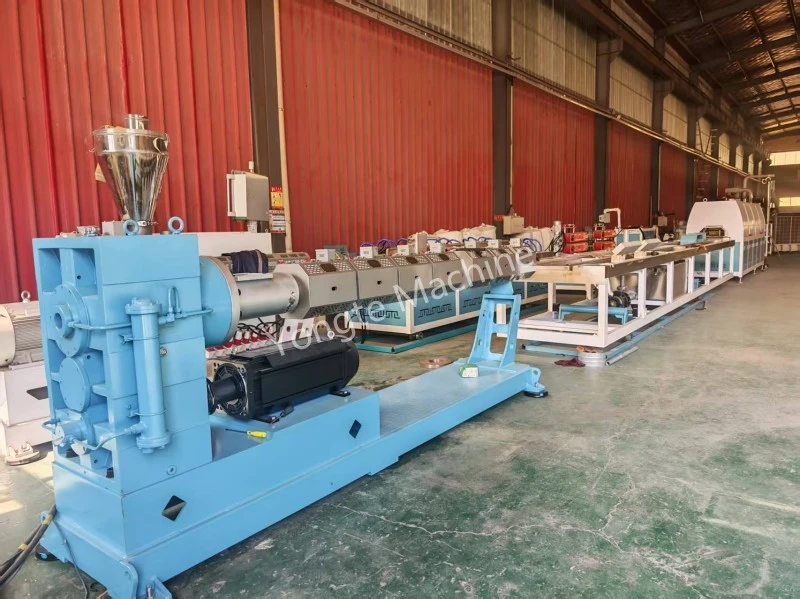
Kuidas lahendada WPC ukseliistu vale joondamise probleem?
WPC ukseliistu vale joondamise põhjused ja abinõud (väänamine, asümmeetria, paksuse varieeruvus, vääne)
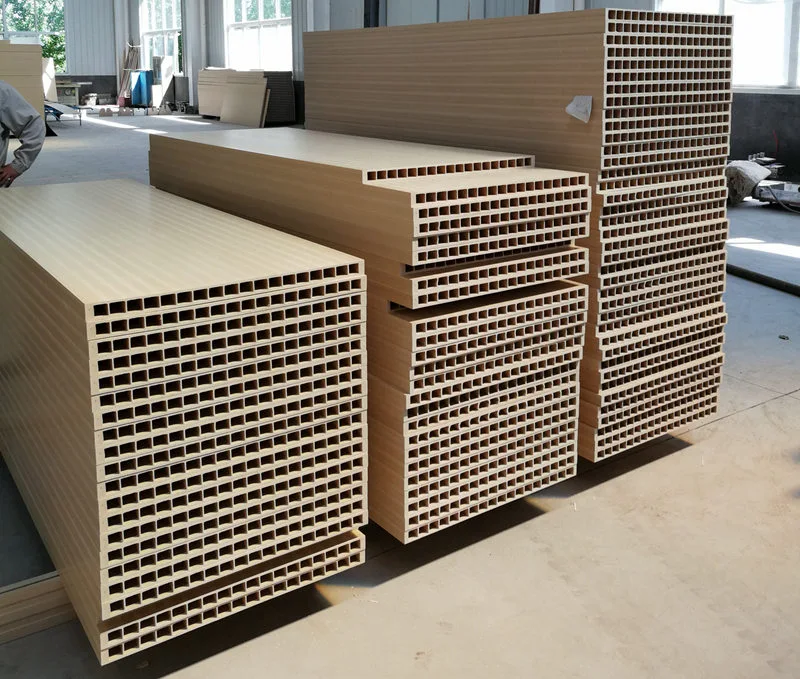
WPC-uksed toodetakse PVC ja puidupulbri kombineerimisel, millel on tavaliselt õõnes struktuur, mis moodustatakse ühe ekstrusioonietapiga. Tavaliselt paigaldatakse õõnsa sisse mitu tugevdusribi, et suurendada profiili üldist tugevust. Nende ribide moonutamine ei mõjuta mitte ainult pinna tasasust, vaid nõrgendab ka konstruktsiooni tuge, mis võib takistada terasvooderdiste õiget sisestamist järgneva uksepaneeli kokkupaneku ajal, mõjutades seega otseselt valmis ukse kvaliteeti ja paigaldusomadusi. Toetudes laialdasele tootmiskogemusele, on Yongte insenerid WPC ukse väljapressimisel tuvastanud ribide moonutuste levinumad põhjused ja välja töötanud praktilised lahendused. Need võimaldavad tehnikutel kiiresti diagnoosida probleeme, kohandada parameetreid ja seadmete sätteid, vähendada defektide määra ja tagada ühtlase profiilikvaliteedi. Järgmises jaotises kirjeldatakse süstemaatiliselt iga põhjuse konkreetseid ilminguid ja abinõusid tähtsuse alusel.
WPC-ukse tugevdusribade moonutused hõlmavad tavaliselt sisemisi ribisid, millel on tavalised märgid, sealhulgas külgmised nihked või S-kujuline kõverdumine, ebaühtlane paksus (erineb paksemate ja õhemate sektsioonide vahel), üldine väändumine ja rasketel juhtudel eraldumine välisseinast, õõnsuse ebaühtlus või tagasilöögi deformatsioon pärast jahutamist.
Südamiku mehhanism: masinapea ebaühtlane väljapressimine → asümmeetriline vormimistakistus → ebaühtlane jahutuskahanemine → tõmbejõu kaldjaotus.
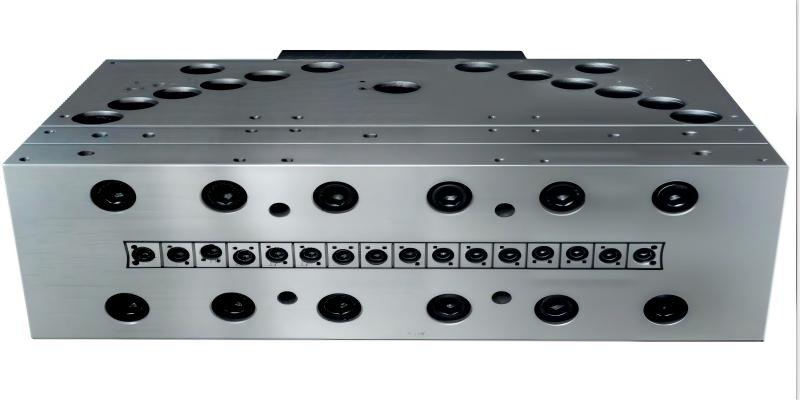
1、WPC ukse ekstrusioonivormi pea ja vorm (kõige tavalisem – eelistage tõrkeotsingut)
Põhjused
1. Tasakaalustamata vormi voolukanalid: märkimisväärne voolutakistuse erinevus ribi ja välisseina vahel; kitsad või pikad ribi etteandekanalid aeglustavad materjali voolu välisseina suhtes, põhjustades ribide venimist ja paindumist; alternatiivselt põhjustab lokaalne materjali kogunemine ribikanalitesse kõikuvaid voolukiirusi.
2. Asümmeetrilised ribivormide vahed: suuremad vahed ühel ja väiksemad teisel küljel loovad ebaühtlase paksuse (ühelt poolt paksem, teiselt poolt õhem), mis põhjustab ekstrusioonil omase paindumise.
3. Ebaühtlane stantsi temperatuurijaotus: liiga kõrged temperatuurid ribi piirkonnas suurendavad sulamisvedelikku, põhjustades venitamist ja kõrvalekaldeid; liiga madalad temperatuurid suurendavad sulandi elastsust ja sisemist pinget, mille tulemuseks on tagasilöök ja moonutused pärast väljutamist.
4. Süsiniku kogunemine stantsipeas: koksitud puidupulber kleepub tugevduse voolukanalitele, põhjustades kohalikke ummistusi, voolukõikumisi ja perioodilisi ribide kõrvalekaldeid.
5. Deformeerunud või lahtised tugevdusvardad (stantsi südamiku tugivardad): valesti joondatud stantsi südamiku positsioneerimisvardad nihutavad armatuuri moodustamise asendit tsentrist väljapoole, põhjustades ekstrusiooni ajal otsese ribi kõrvalekalde.
Lahendused
1. Die ettevalmistamine: poleerige ribi voolukanal, et tasakaalustada tühjenduskiirusi välisseina ja ribi vahel; laiendage sobivalt ribi asendit kanalis, et tagada piisav materjalivaru, hoides ribi voolukiirust veidi võrdsena või aeglasemalt kui välisseina, vältides oluliselt kiiremat välisseina voolu. Kalibreerige stantsi avamise vahed ja reguleerige ühtlaselt tugevdusserva; kontrollige stantsi südamiku tugivardaid, lukustage ja joondage nende koaksiaalsus ning asendage kõik deformeerunud vardad.
2. Tsooniline temperatuuri reguleerimine: hoidke vormisüdamiku tugevdustsooni välisseinast veidi madalamal temperatuuril, et vähendada sulamise voolavust ja minimeerida tagasilööki; puidupulbri karboniseerumise vältimiseks hoidke üldtemperatuuri alla 185 °C (PVC puit-plastkomposiitide puhul). Kogunenud koksi puhastamiseks võtke vorm regulaarselt lahti; pane soojusisolatsioon seisaku ajal, et vältida puidupulbri karboniseerumist ja seintele kinnitumist.
2, koostis ja materjalid
Põhjused
1. Ebaühtlane osakeste suuruse jaotus ja kõrge niiskusesisaldus: Kuumutamine niiskus tekitab vahu ja sisemised mullid, mis põhjustab ebaühtlast kohalikku tugevust ja ebaühtlast jahutuskahanemist, mis viib paindumiseni; liiga jäme puidupulber põhjustab sulamaterjali elastsusmooduli olulisi kõikumisi.
2. Määrimise tasakaalustamatus: Liigne väline määrimine muudab sulapinna liiga libedaks, mille tulemuseks on halb kontakt ribi ja vormimishülsi vahel ning võimalik kõrvalekalle; ebapiisav väline määrimine suurendab hõõrdumist, deformeerides ribi vormimishülsi ühepoolsel tõmbamisel; ebapiisav sisemine määrimine suurendab sulandi elastsust, põhjustades vormi väljaviskamisel tagasilöögi.
3. Liigne kaltsiumkarbonaadi täiteaine sisaldus: vähendab sulati elastsust ja kahjustab kaeluse sitkust, muutes materjali tõmbemoonutustele kalduvaks.
Materjali ebaühtlane segunemine ja partii varieerumine: põhjustab perioodilisi muutusi sulandi viskoossuses, muutuva armatuuri paksuse ja S-painde moodustumise.
Lahendused
1. Puidupulbri kuivatamine: kontrollige niiskusesisaldust <1% ja tagage osakeste ühtlane suurus, et vältida liigset jämedust.
2. Peenhäälestage määrimissüsteem: vähendage liigset välist määrimist; tagada sulatise homogeensuse parandamiseks piisav sisemine määrimine; termilise stabiilsuse tagamiseks tehke stabilisaatori väiksemaid muudatusi.
3. Stabiilne segamisprotsess: säilitage pidev kiire segamis- ja jahutustemperatuur ning tagage ühtlane segamisaeg partii kohta.
3, vormimise jahutussüsteem (vormimisetapp on ribi kujundamisel kriitiline)
Põhjus
1. Asümmeetria vasaku ja parema vaakummoodustavate varrukate vahel: liigne vaakum ühel küljel tõmbab ribisid enda poole, põhjustades joondumise; kõrgvaakum deformeerib otseselt õhukese seinaga ribisid; ebapiisav vaakum takistab õiget nakkumist hülsiga, mis põhjustab positsiooni ebastabiilsust.
2. Ebaühtlane jahutamine vormiõõnte veekanalites: kiire sisemine jahutus põhjustab varajase kõvenemise, samas kui aeglasem väliskülje jahutamine jätkab kokkutõmbumist, luues diferentsiaali, mis painutab armatuurvarda.
3. Kujundushülsi sisestusjuhiku kulumine või ebaühtlane joondamine: tsentrist väljas sisestamine sunnib ribid joondusest välja.
4. Vormishülsi sisemised ribid vastavad vormiõõnsustele ja astmetele, mille tulemuseks on suur ühepoolne hõõrdetakistus.
Lahendus
1. Independently adjust vacuum on both sides to ensure balance; vältida meelevaldset suurendamist; appropriately reduce vacuum for thin-walled areas.
2. Kontrollige veeringe lekete või ummistuste suhtes; selged ummistused; paigaldage vastavatesse õõnsustesse täiendavad jahutusliinid ühtlaseks jahutamiseks; jälgida sisse- ja väljalaskevee temperatuuri.
3. Adjust the setting station to ensure coaxial alignment of the die head, setting sleeve, and traction mechanism; lihvima sädeleid seadistushülsi; tugeva kulumise korral välja vahetada.
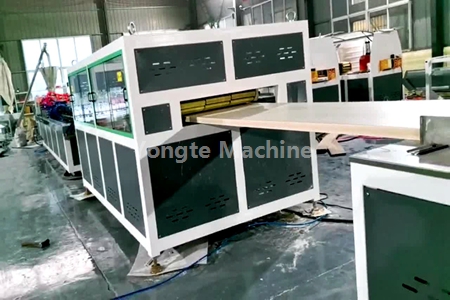
4, tõmbe- ja ekstrusiooniprotsess
Põhjus
1. Asünkroonne veojõud või ebaühtlane rihma pinge (diferentsiaalpinge vasaku ja parema külje vahel); tasakaalustamata vertikaalne või külgmine tõmbejõud (üks külg tihedam), tekitades külgpinget, mis painutab sisemisi ribisid; kõikuv veokiirus (vahelduvalt kiire ja aeglane) muudab ribi pikenemist.
2. Mismatch between extrusion and drawing speeds: Excessive drawing speed stretches and thins ribs, inducing tensile internal stress that causes rebound and bending upon release; ebapiisav kiirus surub ribid kokku, põhjustades punni ja deformatsiooni.
3. Ebastabiilne kruvi pöörlemine ja kõikuv sulamisrõhk: pulseeriv tühjendus põhjustab perioodilisi ribi paksuse muutusi, mille tulemuseks on laineline kumerus.
4. Vale õhupilu matriitsi otsiku ja vormimishülsi vahel: Liigne vahe võimaldab sulamaterjali vabalt venitada, mis on kalduvus kõrvalekaldumisele; ebapiisav vahe võib materiaalse kokkupõrke korral matriitsiga.
Lahendus
1. Traktori kalibreerimine: tagage rihma ühtlane pinge mõlemal küljel, kontrollige kulumist ja kontrollige tõmbekiiruse stabiilsust.
2. Tasakaalustage ekstrusiooni- ja tõmbamiskiirused: minimeerige ribi venituskiirus; puitplastprofiilide puhul säilitage sisemise pinge vähendamiseks madalaim võimalik venitusmäär.
3. Süsteemi rõhu stabiliseerimine: kontrollige, kas filtriekraanid pole ummistunud, ja veenduge, et rõhu pulsatsiooni minimeerimiseks oleks õige konfiguratsioon.
4. Hoidke 10–20 mm õhuvahet, et vältida külgsuunalist nihkumist enne profiili sisenemist vormimishülsi.
5, lõplik tagasilöök (tugevdusvardad deformeeruvad järk-järgult pärast jahutamist)
Põhjus: sisemine jääkpinge, vale jahutusgradient, liiga kiire pinnajahutus, pidev sisemine kokkutõmbumine ja sellele järgnev ribi deformatsioon.
Vastumeetmed: laiendage jahutusveepaaki ja lisage järeljahutus; reguleerige jahutusgradienti kõrgelt madalale, et vältida järske temperatuurilangusi; vähendada sobivalt joonistussuhet.
Seotud uudised
- Mitu vormi on vaja ühe ukseraamide komplekti jaoks?
- Integreeritud sildamisvastane etteandesüsteem taaskasutatud plasti ekstrusiooniks
- Yongte kummivahu mikropoorsete imbtorude tootmisliin on India kliendi jaoks edukalt kasutusele võetud
- Kummist niisutustorude eelised võrreldes traditsiooniliste niisutustorudega
- Kas Yongte saab WPC terrassitehase jaoks pakkuda võtmed kätte projektiteenust?
- Edukalt testitud 200x50 mm taaskasutatud tahkest plastist saematerjali
Jäta mulle sõnum
Uued tooted


Uudiste soovitused